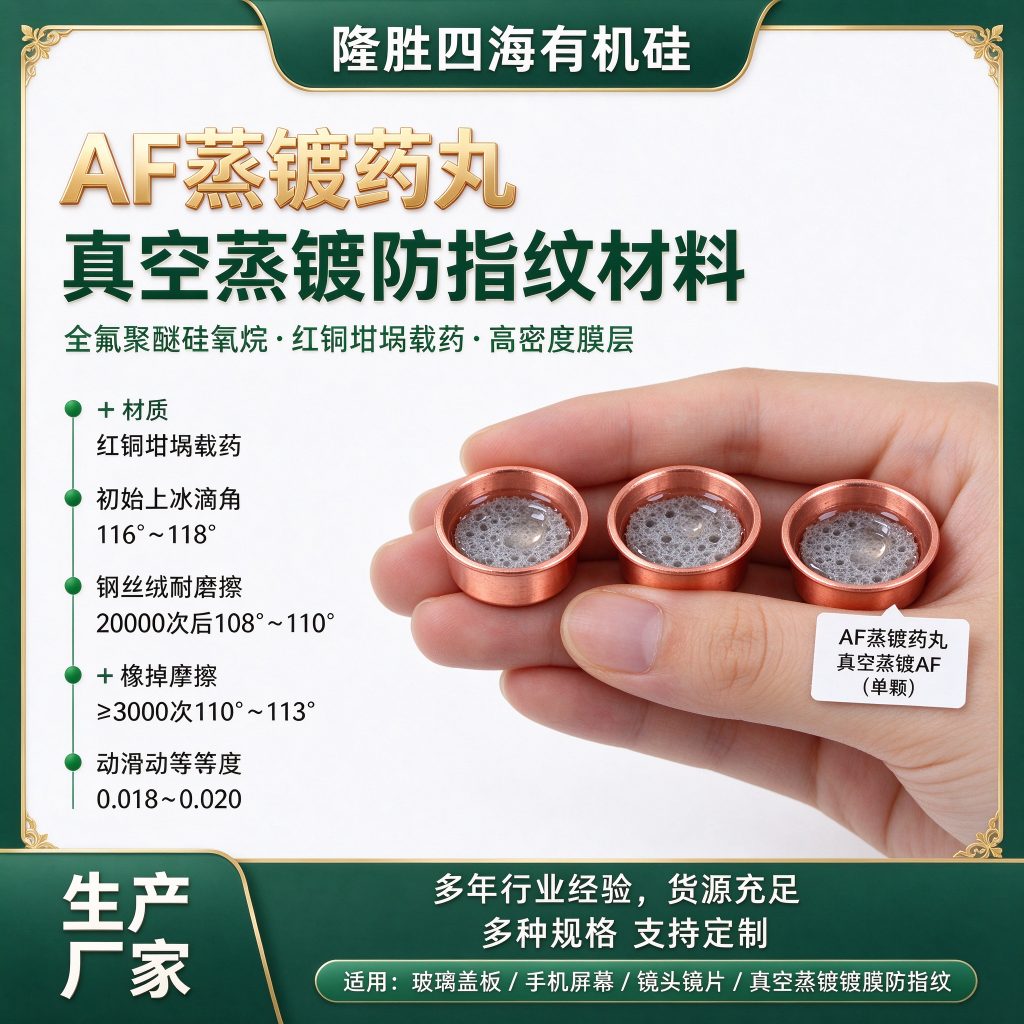
AF 蒸镀药丸是配合电镀机(真空蒸镀/PVD)产线的固态 AF 镀膜材料:在手套箱中滴加主剂制作、铝箔袋真空封装。使用时置于蒸发舟,高真空(约 10⁻⁴ Pa)下加热汽化,在洁净基材表面自组装成 3~20nm 单分子膜。干法成膜无溶剂残留、膜厚均匀、附着力强,可与 AR 增透膜同腔完成叠层(AR+AF、AG+AF 需加大添加量),是手机盖板、智能穿戴镜片、车载触控屏高端产线的主流方案。
工作原理:一层 3~20nm 的“荷叶膜”
AF(Anti-Fingerprint)防指纹涂层是构筑在玻璃或镀膜表面的纳米级有机薄膜(膜厚约 3~20nm),核心功能组分即全氟聚醚硅氧烷。其分子为经典的三段式结构:
- 低表面能端基(—CF₃/—CF₂—):成膜后密堆积朝外排布,把表面能压到约 6~12 mN/m,远低于水(72.8 mN/m)和皮脂(约 30 mN/m),水、汗液和指纹油脂都难以铺展润湿,只能收缩成珠——这就是“荷叶效应”;
- 柔性全氟聚醚主链:赋予膜层弹性,缓冲摩擦应力,减少磨损开裂;
- 硅烷锚固段:与基材表面羟基(—OH)缩合形成 Si—O—Si 共价键,以化学键合而非物理吸附的方式固定在表面,这是 AF 膜耐磨耐久的根本。
AF 涂层不能“杜绝”指纹,它的作用是让皮脂无法铺展附着、大幅降低附着强度,指纹轻轻一擦即净、不残留明显印痕;同时动摩擦系数低,触控手感顺滑。膜厚远小于可见光波长,对透光率影响可忽略(通常 <0.5%),常叠加在 AR 增透膜之上作为最外层功能膜,AR+AF、AG+AF 复合工艺同样支持(添加量需相应加大)。
| 测试项目 | 指标 |
|---|---|
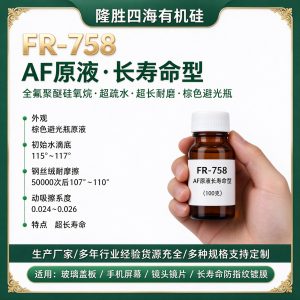
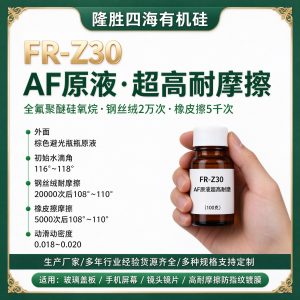
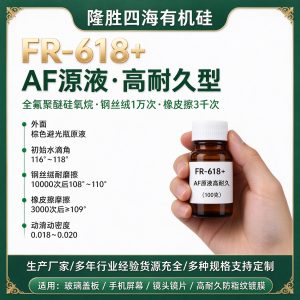
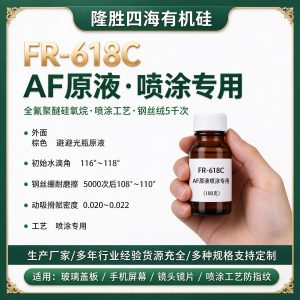
| 初始水滴角 | 116°-118° |
| 钢丝绒耐摩擦 5000 次(1×1) | 108°-110° |
| 钢丝绒耐摩擦 10000 次(1×1) | 108°-110° |
| 钢丝绒耐摩擦 15000 次 | 108°-110° |
| 钢丝绒耐摩擦 20000 次 | 108°-110° |
| 橡皮擦摩擦 ≥3000 次 | 110°-113° |
| 动摩擦系数 | 0.018-0.020 |
关于水滴角:116°-118° 意味着什么
很多客户以为水滴角“越高越好”,这里有一层行业常识需要说明:纯 AF 材料本征水滴角的实际上限约在 115° 左右;市面上标称 116°-119° 的产品,是借助添加剂形成隔离层抬高的数值——代价是不耐清洗,用无尘布蘸稀释剂擦拭后通常会回落到 115° 左右。至于 150° 以上的“超疏水”,靠的是仿荷叶微纳孔结构,不耐磨、透光性差,不适用于光学玻璃。因此对本系列这类光学级 AF 产品,初始 115°-118°、摩擦后长期稳定在 108°-110°,才是兼顾手感、耐磨与耐清洗的合理区间。
指标怎么读:测试条件很重要
- 钢丝绒耐磨:通常使用 0000# 钢丝绒(日标 0000# 或国产犀牛牌),分 1×1cm 和 2×2cm 两种规格——1×1 比 2×2 严苛得多。行业大致分级:2×2 1000~5000 次属低中端要求(免烤喷涂即可达到);1×1 3000 次是各大面板厂的统一要求;1×1 5000 次是钢化膜厂多数标准;1×1 10000 次以上属高端钢化膜要求,以电镀(真空蒸镀)产品为主。
- 橡皮擦耐磨:分韩式、美式两种,硬度不同,橡皮老化也会导致结果偏差大,请按终端客户指定的橡皮与条件验证。
- 水滴角:接触角测量仪座滴法测定;动摩擦系数(COF)反映爽滑度,数值越低手感越顺滑。
同一产品喷涂与电镀两种工艺的耐磨数据不同(电镀路线通常更高),下表为本型号对应工艺的典型值;实际数据随基材、前处理与固化工艺波动,请以小批量上机验证为准。
使用方法与注意事项(AF 蒸镀药丸)
- 电镀(真空蒸镀,干法主流):基材经超声波清洗 + 等离子体/UV-臭氧活化后入真空腔(约 10⁻⁴ Pa),药丸置于蒸发舟加热汽化,气态分子在基材表面自组装(SAM)成单分子膜。药丸用量与机台相关:光学机一般放 1 颗,磁控溅射机、蒸发机一般放十几颗;AR+AF、AG+AF 复合工艺比单 AF 添加量更大。可配合我方定制药丸(主剂、滴加量按机台与最终性能需求确定)。
- 底材适配:玻璃、陶瓷可直接施工;PC、PET、金属、玻纤、复合板、软膜等底材必须先做一层硅(SiO₂)打底,否则附着力不足。
- 前处理是成败关键:表面必须无油污、无残留有机物并有足够羟基供锚固,否则膜层再好也会早期脱落。
储存与保质期注意事项
- 主剂(原液):保质期 1 年。可由我方加工成喷涂液/涂布液或蒸镀药丸,也可售予具备加工能力的客户自行稀释、制丸;干燥、避光、密封保存。
- 喷涂液/涂布液(稀释工作液):按客户工艺选型与配比提供,即取即用;保质期 1 个月——AF 产品易吸潮水解,务必密封保存、少量多次备货。
- 蒸镀药丸:按机台与性能需求定制主剂与滴加量,手套箱全程操作、铝箔袋真空封装;保质期 1 个月,真空袋一旦漏气即报废不可用,请少量多次备货。
样品与产品均需干燥、避光、密封存放于阴凉环境。
药丸使用要点
- 药丸用量与机台相关:光学机一般放 1 颗,磁控溅射机、蒸发机一般放十几颗;具体按机台与最终性能需求经测试确定;
- 真空铝箔袋一旦漏气即报废,不可继续使用;
- 加工好的药丸建议1 个月内用完,少量多次备货;
- 除玻璃、陶瓷外的底材(PC、PET、金属、玻纤、复合板、软膜)须先做硅(SiO₂)打底。
应用场景(AF 蒸镀药丸)
AF 蒸镀药丸用于电镀机(真空蒸镀/PVD)产线:
- 手机盖板玻璃:高端产线主流方案,单腔数百片、零 VOC;
- 智能穿戴镜片:手表镜片等小尺寸精密光学件;
- 车载触控屏:与 AR 增透膜同腔叠层(AR+AF、AG+AF,添加量加大);
- 光学镜片:相机镜头、窗口镜最外层防指纹膜。
选型建议
已有电镀机(蒸发源+旋转工件架)的产线优先用药丸路线:单腔数百片产能、零 VOC、耐久度优于湿法。湿法产线或异形件请用 FR-618C(喷涂)等原液型号。
常见问题 FAQ
Q:AF 涂层是不是接触角越高越好?
A:不是。纯 AF 材料本征水滴角上限约 115°,标称 116°-119° 的产品多靠隔离层抬高、不耐清洗;150° 以上的超疏水结构不耐磨、透光差,不适合光学玻璃。本系列追求的是「初始 115°-118° + 摩擦后长期 108°-110°」的稳定区间。
Q:我需要寄样测试,流程怎么走?
A:支持免费小样(克级/小瓶装起)寄送,客户承担运费即可。请告知工艺路线(喷涂免烤/喷涂烘烤/电镀)、机台型号与目标耐磨等级,我们会按需求配套样品并提供施工建议。
Q:除了玻璃,还能在哪些材料上做 AF?
A:玻璃、陶瓷可直接施工;PC、PET、金属、玻纤、复合板、软膜等底材需先做一层硅(SiO₂)打底,否则附着力不足。具体底材请与技术人员确认方案。
Q:AF 膜会影响屏幕透光率吗?
A:不会。AF 膜厚仅 3~20nm,远小于可见光波长,透光率影响通常小于 0.5%,肉眼与光学测试均无明显差异;常作为最外层叠加在 AR 增透膜上。
Q:怎么判断 AF 膜失效了?
A:以摩擦后水滴角低于约 100°(或手感明显变涩、易留指纹印)为失效判据。建议验收时约定测试条件(钢丝绒型号、载荷、规格 1×1 或 2×2、橡皮种类)与判定标准,避免争议。
Q:药丸收到后怎么判断还能不能用?
A:检查铝箔袋是否鼓包/漏气:真空袋一旦漏气即报废不可使用(药丸吸潮水解后蒸镀性能大幅下降)。收货后请按批次先进先出,1 个月内用完。
Q:药丸和原液,我应该买哪种?
A:已有电镀机(含蒸发源与旋转工件架)直接买药丸最省事;有喷涂产线或需要稀释施工的买原液(FR-618 系/758/Z30);拿不准就把机台和工艺发给我们,按需求推荐。