询价时经常听到一句话:”给我固含量最高的那种。”这个思路在大多数情况下是错的。固含量高,同样的桶里树脂多、溶剂少,看起来划算,但它同时带来粘度上升、润湿与渗透能力下降,浸渍工艺反而吃亏。固含量这项指标真正决定的是四件事:单道成膜厚度、施工道数、随溶剂带走的成本,以及运输与储存形态。做树脂销售这些年,固含量这个参数被误读的概率,大概排得进前三。
一、四档固含量的牌号分布
| 档位 | 固含量 | 代表牌号 | 典型工艺 |
|---|---|---|---|
| 低固含 | 30±1% | SH-9503(醇溶性) | 透明塑料增硬、纸张陶瓷上光、薄层绝缘封装 |
| 中固含 | 50±1% | SH-9601~9614、SH-9502、9021、1040/1041 等 | 浸渍、喷涂、配漆通用 |
| 中高固含 | 60~80% | SH-9660、SH-1290、SH-9670、SH-9680、SH-968A | 厚涂、少道数、高挂漆量 |
| 高固含/无溶剂 | 89%±2 / 98% | SH-1298、SH-1297(98%、无溶剂) | 披覆、三防漆、低 VOC 场景 |
| 近 100% | >99% | SH-5201P 等 MQ 粉末、固体有机硅树脂 | 粉末涂料、复配添加 |
水性体系单独看:水性乳液固含按 150℃、2 h 测定,SH-9606、9607、9608/9608A、9609 为 50±2%,SH-3122 为 60±2%(以上指标引自本公司 TDS)。
二、固含量不是越高越好:粘度的反向约束
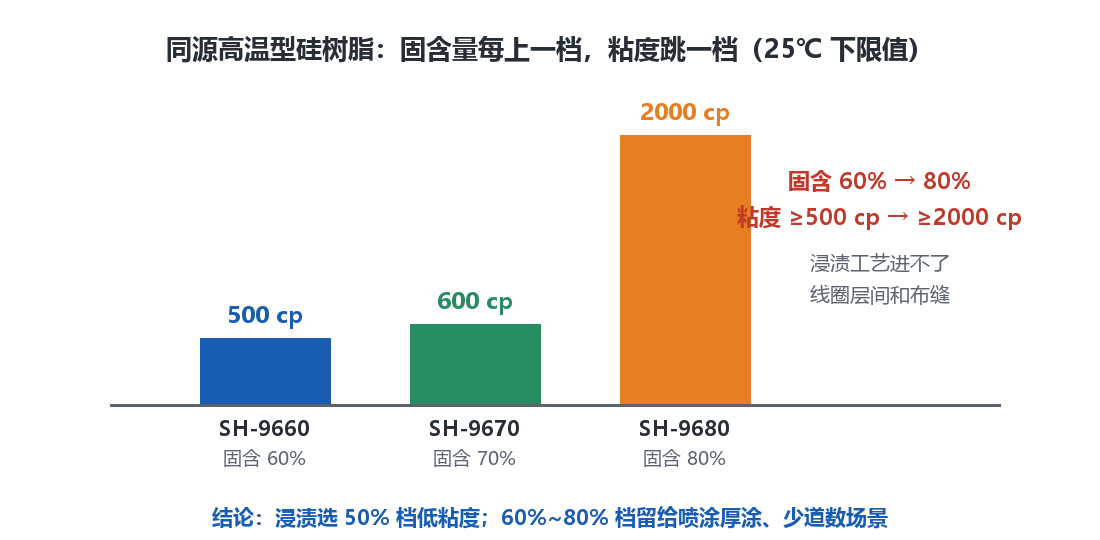
看一组同源数据最直观:同样是高温型硅树脂,SH-9660 固含 60±1%、粘度(25℃)≥500 cp;SH-9670 固含 70±1%、粘度 ≥600 cp;SH-9680 高温型硅树脂固含 80±1%、粘度 ≥2000 cp。固含从 60% 提到 80%,粘度跳了一档还多。
粘度上升的后果在浸渍工艺上最明显:漆液进不了线圈层间、进不了玻璃布的缝隙,表面挂了一层,里面是空的。浸渍和浸涂应该选中固含、低粘度的牌号,宁可多浸一道;喷涂厚涂、追求少道数和高挂漆量,才考虑 60%~80% 这一档。
判断该不该用高固含,有个简单的现场办法:看它在目标稀释比例下能否把粘度降到工艺窗口内。如果为了施工必须大量稀释,高固含省下的道数又被溶剂抵消了,不如直接用 50±1% 档。反过来,固含过低也有代价:30±1% 的 SH-9503 一道成膜很薄,做厚涂层要多道施工,溶剂与工时都上去了——它真正的用武之地是 PMMA、PC 等透明塑料增硬、纸张陶瓷上光这类薄涂层场景。
三、按工艺选固含量的三条路径
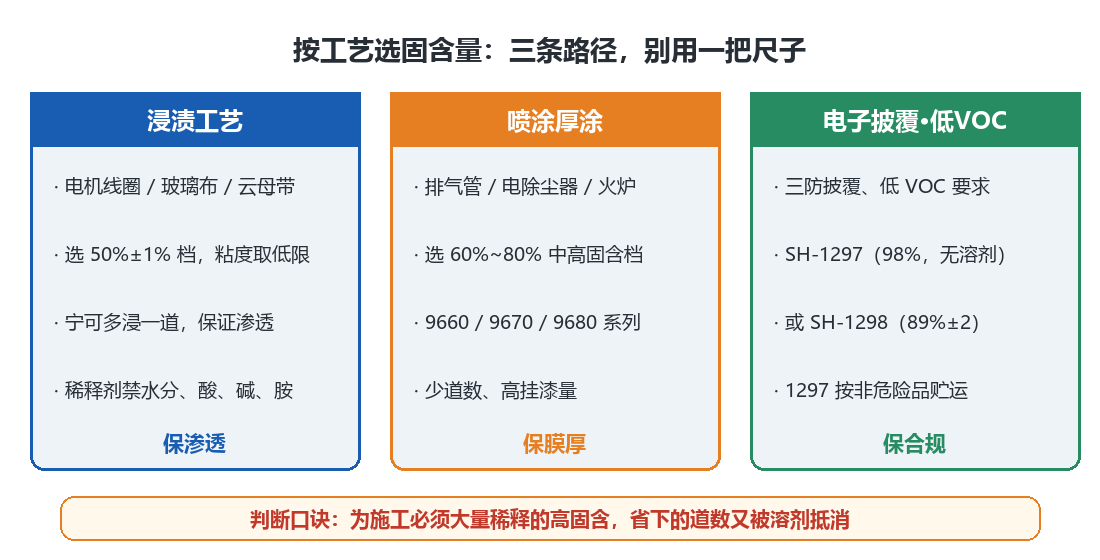
- 浸渍工艺(电机线圈、玻璃布、云母带):选 50±1% 档,粘度取低限,必要时用酮类、酯类、甲苯、二甲苯稀释,稀释剂不得含水分、酸、碱、胺类。
- 喷涂厚涂(排气管、电除尘器、火炉等):选 SH-9660/9670/9680 这类中高固含,减少道数。
- 电子披覆与低 VOC:选 SH-1297(98%、无溶剂)或 SH-1298(89%±2),前者按非危险品贮运。
固体树脂这一档不看固含量,看软化点(环球法测定)与甲苯溶解性是否清澈透明,储存须 25℃ 以下阴凉密封防结块。
常见的坑
- 按”固含高=划算”下单:高固含溶液粘度大,稀释回工艺窗口后,省下的溶剂又被加回去了。
- 溶液型高固含料不管批次漂移:溶剂型的固含会随存放缓慢漂移,TDS 给的储存期是溶液半年、粉末一年,开桶后密封和批次管理要跟上。
- 稀释剂随手拿:含水分、酸、碱、胺的稀释剂会直接影响附着力和干性,这是返工率最高的一个环节。
内行观点:固含量和保质期是一对连体参数——同一只 MQ 树脂,粉末型放一年问题不大,溶液型放半年就得复测,采购时把这一点写进合同,能省掉大半批次的扯皮。
选型拿不准,报你的工况(工艺、底材、目标膜厚),我们帮你缩到两个牌号。电话 = 微信 13422871342(湖北隆胜四海新材料,深圳销售部)。测试方法可在国家标准全文公开系统查询核对;硅油侧的粘度选型逻辑可参考站内这篇乙烯基硅油粘度选型指南。