上个月一个做工控电源的客户找过来,垫片买整张回去自己裁,裁出来的件压不实,边缘全是锯齿,方形四角还不垂直。
导热垫片这行有句话:软的怕压不怕切。硅胶垫片的尺寸、边缘、回弹,全看工艺选得对不对。
一、先分清「裁切」和「模切」
裁切是用刀、剪、滚刀按线切开,适合打样、小修、非精密件;模切是用刀模在冲床上一次冲成形,靠刀模保证重复精度。两者的差别不在刀快不快,而在第 100 件和第 1 件是不是同一件。
异形件、带孔件、要贴片的件,一律走模切或数控。手工裁切只适合两个场景:临时补一片、或者验证结构。
二、四种工艺,拿批量厚度形状去对号
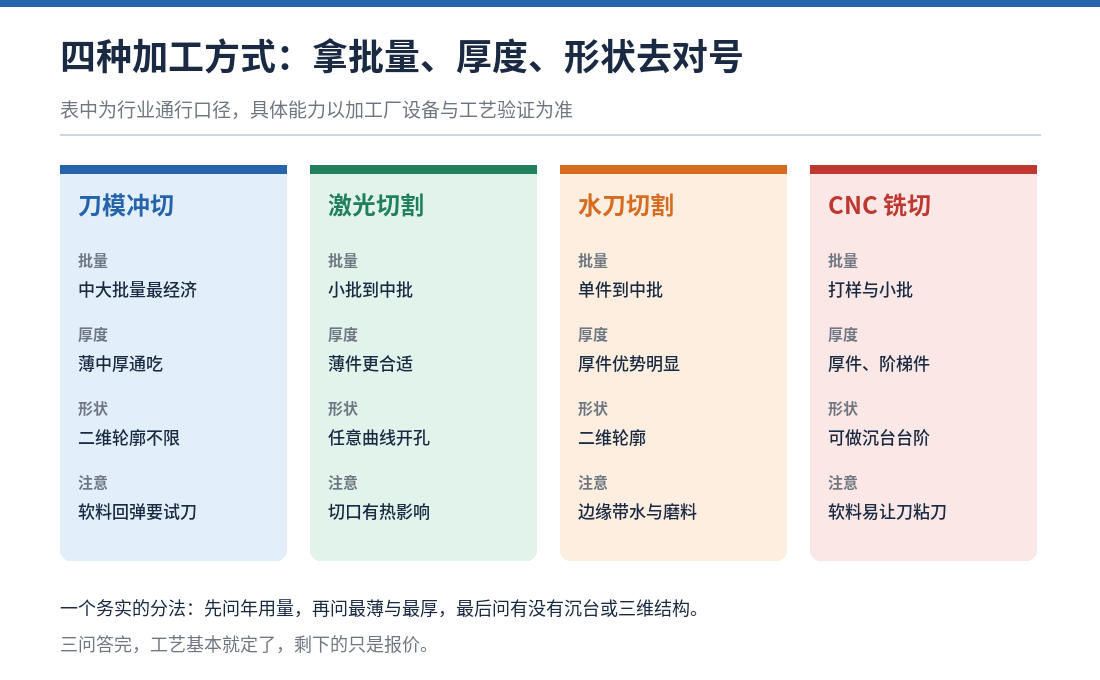
| 工艺 | 最适合 | 主要限制 |
|---|---|---|
| 刀模冲切 | 中大批量,二维轮廓任意 | 软料回弹要试刀,厚件易塌边 |
| 激光切割 | 小批到中批,曲线开孔复杂 | 切口有热影响,会留烟尘痕迹 |
| 水刀切割 | 厚件、单件到中批 | 边缘带水与磨料,须烘干 |
| CNC 铣切 | 打样、小批,带沉台台阶 | 软料易让刀、粘刀,效率低 |
一个务实的分法:先问年用量,再问最薄与最厚,最后问有没有沉台或三维结构。三问答完,工艺基本就定了。
三、软材料的三条工艺纪律
第一条:半切还是全切,先定下来。 带离型膜的垫片常用半切——刀只切透垫片,不切透底膜,冲完还是一整张,撕下来就能贴。全切是连膜一起切透,适合大片直接取件。半切的刀深必须试,深浅差 0.05mm 就可能切伤膜或者切不透。
第二条:离型膜托底不是可选项。 薄件、异形件没有膜托着,冲完会散、会卷、会互相粘。膜还决定了撕取方向——撕膜方向反了,件会被拉伸变形,尺寸就不对了。
第三条:回弹要算进去。 硅胶垫片受压会回弹,冲切瞬间被压扁,脱模后回弹,实际尺寸往往比刀模尺寸大一点。刀模必须按材料硬度和厚度做补偿。硬度按邵氏 00 体系评价,测试方法参照 GB/T 531.1。
四、异形件的排版与公差
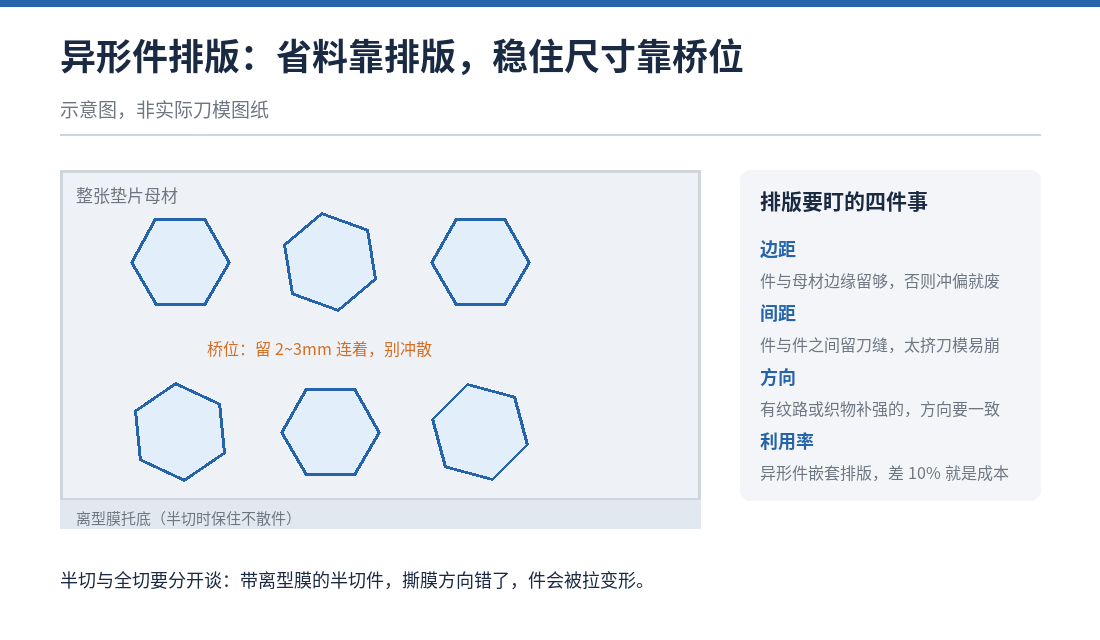
排版要盯四件事:边距——件与母材边缘留够,冲偏就废;间距——件与件之间留刀缝,太挤刀模易崩;方向——有纹路或织物补强的,方向要一致;利用率——异形件嵌套排版,差 10% 就是实打实的成本。
公差这件事,最怕口头默认。橡胶制品的尺寸公差可以参照 GB/T 3672.1 的分级思路来谈,但模切件具体放多少,必须写进图纸或合同:薄件(0.5~1mm)行业里常按 ±0.1~0.2mm 谈,2mm 以上厚件放宽到 ±0.3mm 也不稀奇——这是通行口径,不是标准强制值。谈的时候把「测什么位置、用什么量具、在什么状态下测」一起写清楚,比争一个数字有用得多。
五、现场最容易踩的四个坑
- 拿普通泡棉刀模去切硅胶垫片。 硅胶比泡棉韧,刀口角度和材质不一样,切出来毛边多、刀还容易粘胶屑。
- 叠切图快。 几层叠起来一刀切,上下层受力不均,最下面那层尺寸一定偏。
- 切完不烘不晾就装。 水刀件带水、激光件带烟尘,表面状态没恢复就贴,界面热阻直接变差。
- 只验外形不验压缩。 装配压缩率行业经验取 15%~30%,件做准了但厚度公差压不住,压缩量就失控(现场经验值,以整机实测为准)。
内行观点
做了十六年有机硅,我的判断是:导热垫片的加工问题,八成出在「把软材料当硬材料做」——刀模不留回弹、半切不试刀深、公差靠嘴说。 这三件事在图纸阶段花十分钟谈清,比事后返工一个月便宜。
需要样品或技术支持?
湖北隆胜四海新材料做有机硅 16 年,导热垫片的上游原料(乙烯基硅油、含氢硅油等中间体)供应与配方经验充足。相关阅读:导热垫片采购清单:8 个参数 | 导热系数测试:稳态热流法与激光闪射法。
- 标准可查:GB/T 3672.1-2025 橡胶制品的公差 第1部分:尺寸公差(国家标准全文公开系统)
- 要样品、看大货报价,电话 = 微信:13422871342。报一下尺寸、厚度和年用量,我们给工艺与供货建议。