“你们垫片导热系数几个 W?”——客户电话里最常问的第一句就是它。但卖了这么多年垫片材料,我更愿意先反问一句:你打算按什么方法测? 因为同一块垫片,两种方法测出来的数可以差出一截,不是谁测错了,是方法测的不是同一个东西。
一、稳态热流法:测”整机视角”的热阻
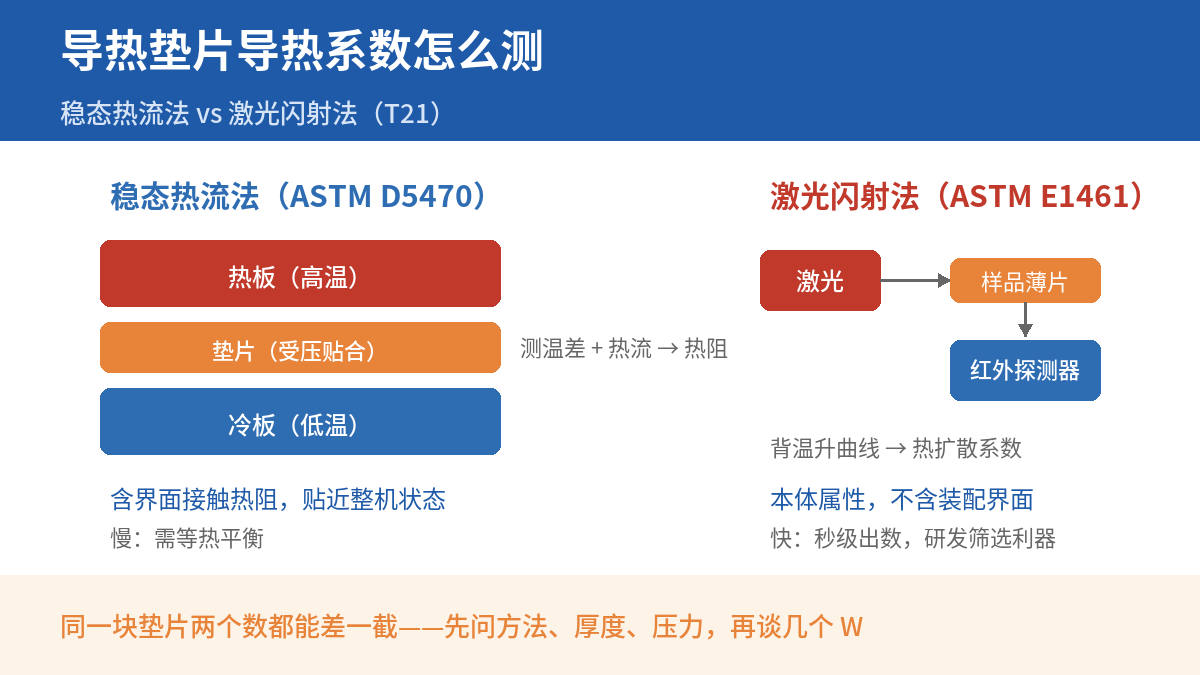
稳态热流法的思路很朴素:把垫片夹在已知温度的热板和冷板之间,等热量流动稳定后,测上下板的温差和通过的热流,算出热阻,再结合厚度换算导热系数。导热垫片行业通行的标准是 ASTM D5470(热传导性弹性体薄层热阻抗测试)。
这个方法的好处是状态贴近真实使用:垫片以受压、贴合界面的状态被测试,界面接触热阻天然包含在结果里。它回答的是工程上真正关心的问题——这块垫片装上去之后,热到底好不好走。
代价是慢。稳态要等热平衡,一块样从装夹到出数通常要几十分钟到更久,且对夹持压力、表面平整度要求高,不同实验室之间的复现性依赖设备与操作水平。
二、激光闪射法:快、准,但测的是另一件事
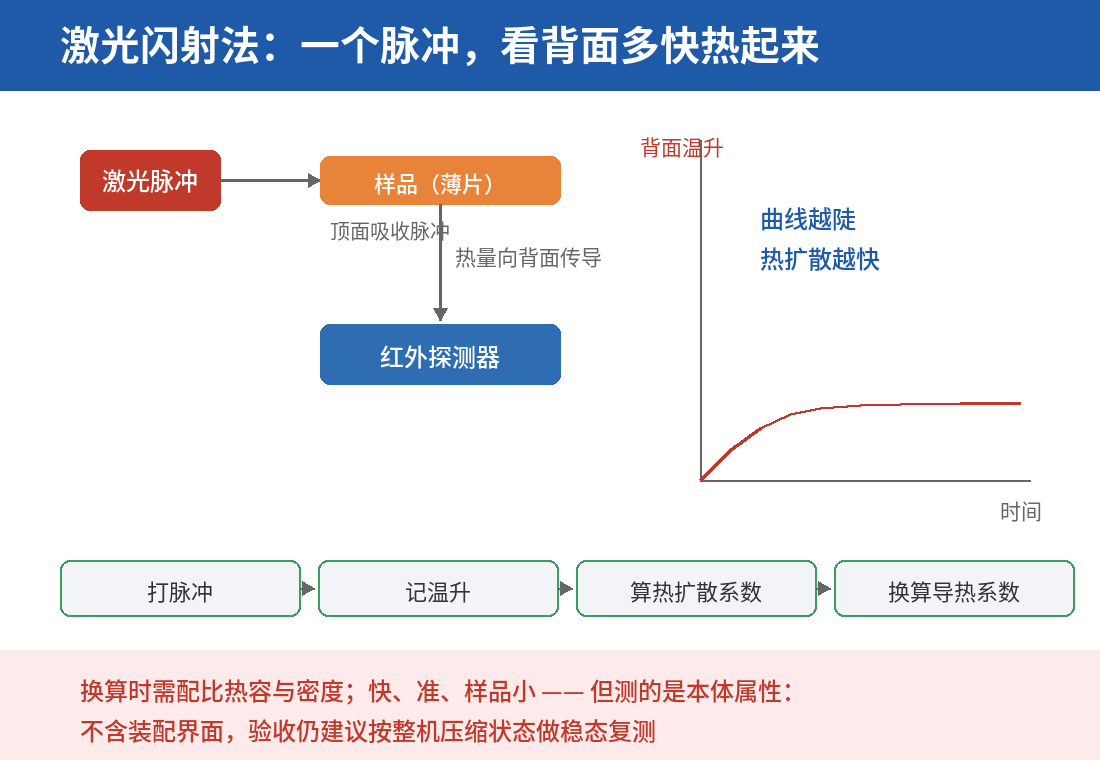
激光闪射法(激光闪光法)的思路完全不同:样品做成薄片,正面打一个激光脉冲,用红外探测器记录背面温升曲线,从温升速度算出热扩散系数,再配合比热容和密度换算导热系数。
对应的测试标准,国际上是 ASTM E1461;国标里塑料可用 GB/T 42919.4(激光闪光法),硫化橡胶体系可参照 GB/T 35807(硫化橡胶 热扩散系数的测定 闪光法),具体见国家标准全文系统检索。
闪射法十几秒出数据、样品小、温度范围宽,材料研发端爱用它做配方筛选。但要注意:它测的是材料本体属性,不含装配界面——垫片是压出来的接触,闪射法那块自由状态的小薄片,跟你整机里那块被压到 15%~30% 压缩率的垫片,不是同一个传热状态。
三、两个方法的差异,一张对比说清
| 维度 | 稳态热流法(ASTM D5470) | 激光闪射法(ASTM E1461 等) |
|---|---|---|
| 直接测的量 | 热阻抗(含界面) | 热扩散系数 |
| 样品状态 | 受压贴合,贴近整机 | 自由薄片,本体属性 |
| 出数速度 | 慢(需热平衡) | 快(秒级) |
| 适合场景 | 验收、对整机负责 | 研发筛选、温度谱扫描 |
所以看到供应商报告先问两个问题:用什么方法测的?什么厚度、什么压力下测的? 导热系数随厚度和压缩状态变化,脱离这两个条件谈”几个 W”是没有意义的。
四、采购对齐的三条实操建议
- 验收条件向整机状态靠:有条件的话按实际装配压缩率送稳态法复测,比只看闪射法报告更能预测整机温升;
- 横向比价要同口径:两家供应商的数据必须同方法、同厚度、同压力才可比,口径不同的数据放一起比是自欺欺人;
- 数值以成品实测报告为准:垫片的导热系数与填料含量、硫化状态强相关,配方标称值只能作参考,乙烯基硅油与含氢硅油这类加成型体系的原料状态同样要按批次留样可溯。
内行观点:16 年销售经验给一句话——别纠结供应商标 3 个 W 还是 4 个 W,先把你整机的装配间隙、压力和测试口径定死,垫片选型八成的争议就消失了。
技术咨询:电话 = 微信 13422871342。要样品做对比测试、看大货报价,或聊聊整机装配的垫片选型,欢迎联系。