「你们耐磨多少次?」「5000 次。」「多少钱?」——这样的对话每天都在 AF 行业里发生,但双方的耳朵听到的可能根本不是同一个东西。因为「5000 次」后面藏着四个没说出口的字:什么条件?钢丝绒是几号、载荷多少、行程是 1×1cm 还是 2×2cm——任何一个变了,同一个材料的成绩就能差三四倍。这篇文章把钢丝绒耐磨这件事拆开讲:测的到底是什么,1×1 和 2×2 差在哪,行业的分级线画在哪里,以及验收条款应该怎么写才不扯皮。
一、钢丝绒耐磨,测的到底是什么
先看装置:一团 0000 号钢丝绒,压上 1kg 砝码,在样片表面按约定的厘米行程往复摩擦,一个来回计一次。听上去简单,但它模拟的是最狠的使用场景——钢丝绒在行业里几乎是「暴力测试」的代名词,连它都扛得住,日常擦拭自然不在话下。
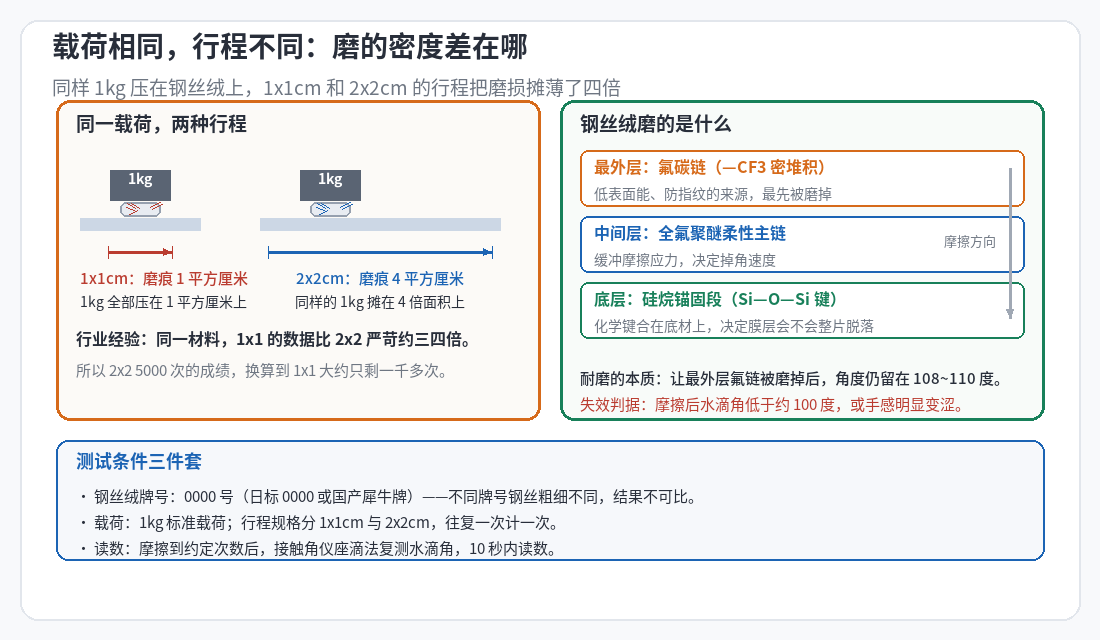
它磨掉的是什么?要回到 AF 膜的三层结构看:最外层是朝外密堆积的氟碳链(—CF3),低表面能和防指纹性能全靠它;中间是柔性的全氟聚醚主链,负责缓冲摩擦应力;最底下是硅烷锚固段,以 Si—O—Si 共价键化学键合在底材上,决定膜层会不会整片脱落。钢丝绒摩擦磨的是最外层——氟链被一层层蹭掉,水滴角随之下降。所以耐磨数据真正记录的,是「角度随摩擦次数衰减的速度」,而不是膜有多厚、有多硬。
这也决定了判定方式:不是看膜破没破,而是摩擦到约定次数后,用接触角仪座滴法复测水滴角,10 秒内读数。行业通行的失效判据是摩擦后水滴角低于约 100 度,或者手感明显变涩、开始留明显指纹印。
二、1×1 和 2×2,差在哪
行程规格是整套测试里最容易被忽略、也最容易出事的一项。钢丝绒耐磨分两种规格:1×1cm 和 2×2cm。载荷同样是 1kg,但行程不同,磨痕面积就不同——1×1cm 的磨痕是 1 平方厘米,2×2cm 是 4 平方厘米。同样的 1kg,压在 1 平方厘米上,和摊在 4 平方厘米上,单位面积承受的磨损完全不是一个量级。
结论先给出来:同一材料,1×1 的成绩比 2×2 严苛约三四倍。也就是说,一个标着「2×2 5000 次」的材料,换算到 1×1 口径大约只剩一千多次——数字没变,难度换了一档。这就是我们反复强调「谈次数必须先谈规格」的原因:供应商报 2×2 的数据,客户按 1×1 验收,两边都没说谎,但结论差了三四倍,扯皮就是这么来的。
为什么行业里两套规格并存?因为终端要求不同。低端膜材走成本路线,用 2×2 口径做基本盘;面板厂、钢化膜厂这些对寿命敏感的行业,统一用更严苛的 1×1。采购在比价的时候,第一件事就是把双方的测试规格对齐——规格不对齐,所有次数都没有可比性。
三、行业耐磨分级:四级阶梯
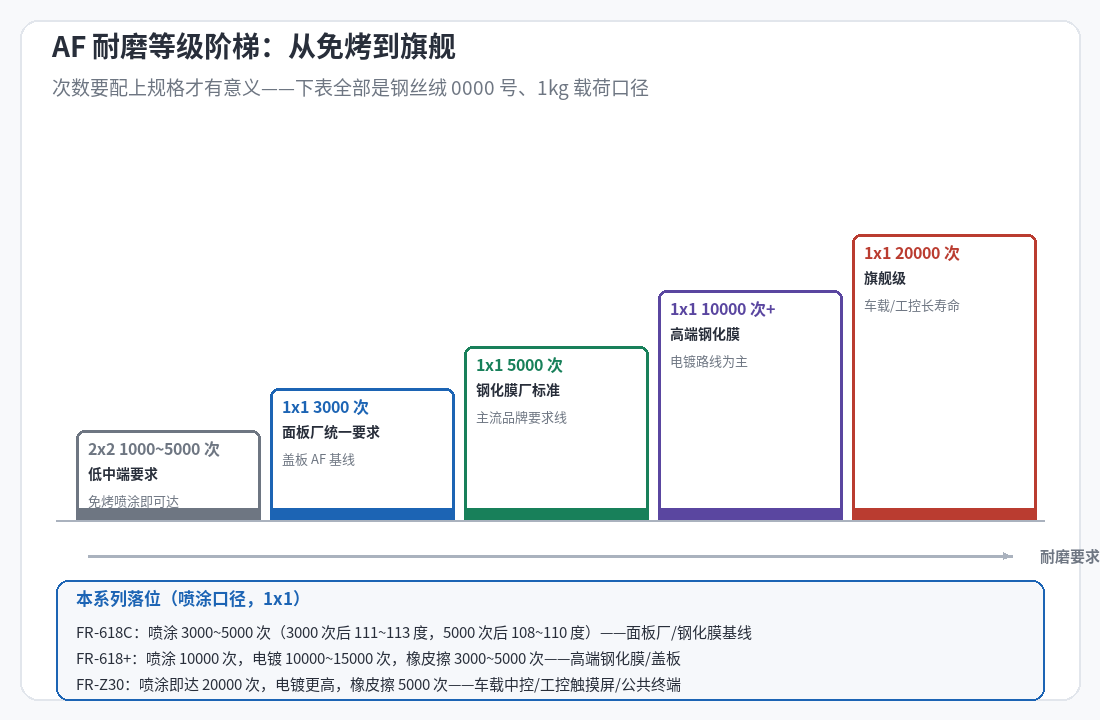
把规格和次数合在一起看,行业的分级线大致是这样的:
第一级:2×2 1000~5000 次,低中端要求。免烤喷涂路线即可达到,日常家用膜、一般装饰膜的常见口径。
第二级:1×1 3000 次,面板厂统一要求。这是各大面板厂对盖板 AF 的统一基线,也是进入面板供应链的门票。
第三级:1×1 5000 次,钢化膜厂多数标准。主流钢化膜品牌的要求线,喷涂路线的爆款型号就在这一档拼刺刀。
第四级:1×1 10000 次以上,高端。这个级别以电镀(真空蒸镀)路线为主,湿法喷涂要达到万次级,对配方和工艺的要求完全上了另一个台阶。再往上,就是车载、工控这类长寿命场景的定制需求了。
四、本系列各型号落在哪里
对着这张阶梯表,本系列的落位很清楚。喷涂路线的 FR-618C,1×1 口径 3000~5000 次——3000 次摩擦后水滴角保持在 111~113 度,5000 次后仍有 108~110 度,正好覆盖面板厂和钢化膜厂两级基线,是喷涂产线的走量款。
要往上走万次级,看两款:高耐久型 FR-618+喷涂(1×1)即达 10000 次,电镀路线 10000~15000 次,橡皮擦 3000~5000 次,动摩擦系数 0.018~0.020,爽滑度和洁净度都比基础款更好,面向耐磨与手感双高的高端钢化膜与盖板。
顶格的是超高耐磨旗舰 FR-Z30:喷涂(1×1)直接做到 20000 次,电镀路线更高,橡皮擦 5000 次,初始水滴角 116~118 度、摩擦后长期稳定在 108~110 度。它的目标场景是车载中控、工控触摸屏、公共自助终端这类日摩擦频次高、生命周期要求长的表面——普通膜做一年,它要撑一个产品周期。
另外补一句工艺差异:同一个型号,电镀路线的耐磨数据普遍高于喷涂路线。所以问耐磨不能只问「你们多少次」,还要问「喷涂还是电镀的口径」。当然,最终数据随底材、前处理与固化工艺波动,都以小批量上机验证为准。
五、验收条款怎么写才不扯皮
把耐磨写进承认书,五件事一件都不能少:
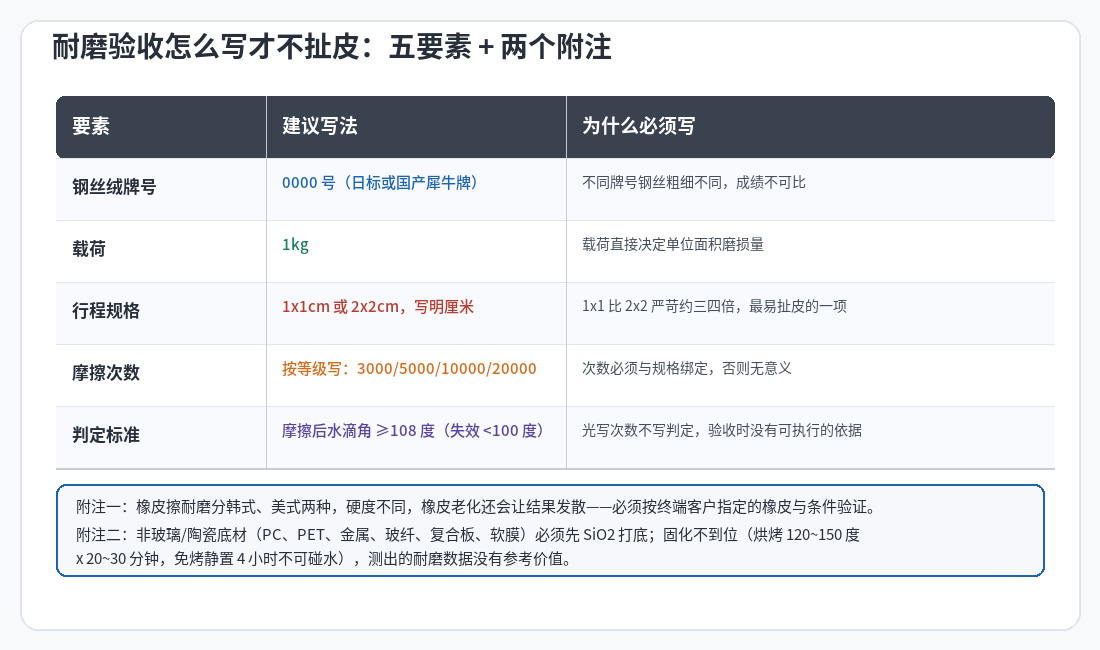
一、钢丝绒牌号:写明 0000 号(日标 0000 或国产犀牛牌)。不同牌号的钢丝粗细不同,成绩不可比。二、载荷:1kg 标准载荷。三、行程规格:1×1cm 或 2×2cm,白纸黑字写明。四、摩擦次数:按等级写 3000、5000、10000 还是 20000,次数必须与规格绑定。五、判定标准:摩擦后水滴角不低于多少度(行业常用 ≥108 度,失效线 100 度)。光写次数不写判定,验收时就没有可执行的依据。
两个附注也别漏。一是橡皮擦耐磨:分韩式、美式两种,硬度不同,橡皮老化还会让结果发散,必须按终端客户指定的橡皮与条件验证。二是测试的前提条件:非玻璃、陶瓷底材(PC、PET、金属、玻纤、复合板、软膜)必须先做一层 SiO2 打底,否则附着力不足,测到一半整片掉膜,耐磨数据无从谈起;喷涂工作液按 3%~6% 稀释,烘烤型 120~150 度烘 20~30 分钟,免烤型喷涂后静置 4 小时且期间不可接触水——固化不到位,测出来的任何数据都没有参考价值。
结语
耐磨数据是这个行业里被引用最多、也最容易被误读的数字。记住三件事:次数必须绑定规格,1×1 比 2×2 严苛三四倍;分级线在 3000、5000、10000、20000 这几档;验收要写全牌号、载荷、规格、次数、判定五要素。把这五件事对齐了,报价单上的数字才真正可比,选型才不会翻车。
按产线对号入座:喷涂 3000~5000 次基线用 FR-618C,万次级高端看高耐久型 FR-618+,车载与工控的长寿命场景直接上超高耐磨旗舰 FR-Z30。不确定自己的验收条件该配哪个档,把机台型号、工艺路线(喷涂烘烤/喷涂免烤/电镀)和终端的耐磨要求发过来,我们按需配样并附测试建议。