「这个树脂附着力不行」是技术支持接到最多的反馈之一。
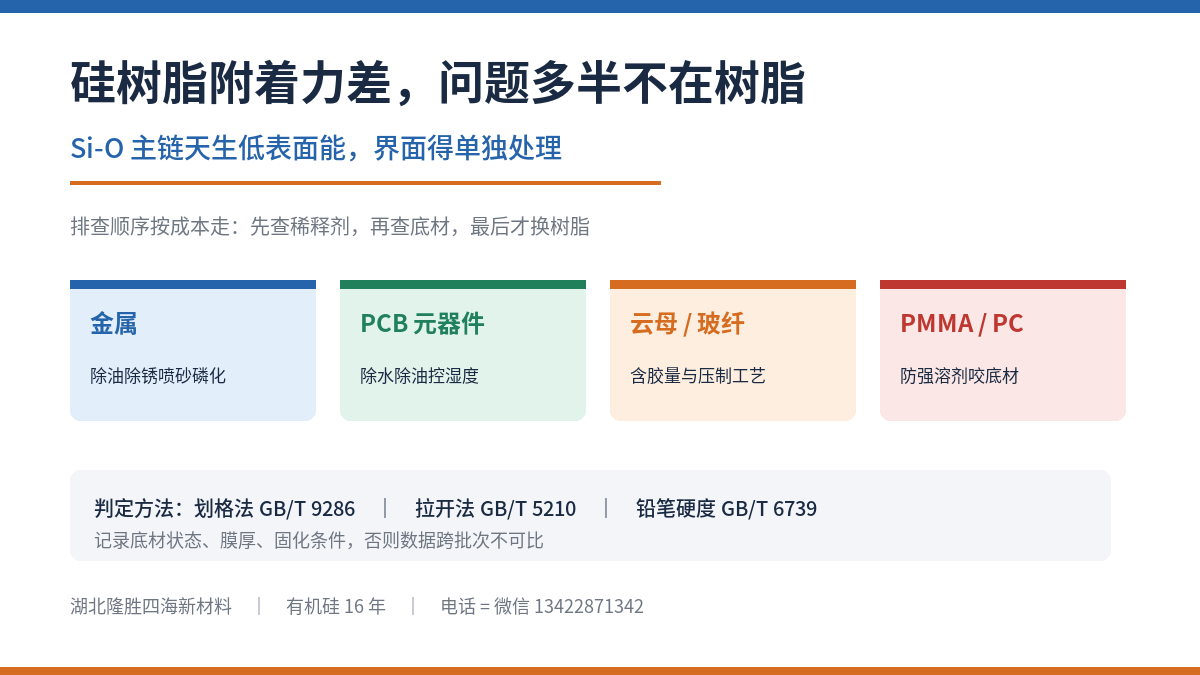
但把同一支树脂换到底材处理到位的工件上,附着力往往立刻合格。原因不难理解:硅树脂主链是 Si-O-Si,键能高、键角大、链段柔顺,分子可以轻易把低表面能的甲基转向界面外侧——涂层自己「不粘自己以外的一切」。这不是缺陷,是材料本性。所以思路不该是找一支「附着力好」的硅树脂,而是让界面被专门处理。
一、四类底材,四种处理方式
| 底材 | 关键处理动作 | 适配树脂方向 |
|---|---|---|
| 钢铁、铝型材等金属 | 除油、除锈、喷砂或磷化,表面干燥无水膜 | 环氧改性类:SH-9614、SH-023 系列 |
| PCB / 电子元器件 | 除净水分与油污,控制环境湿度 | 三防漆类单组份湿气固化体系 |
| 云母板、玻纤布、层压件 | 控制含胶量与压制工艺,兼顾粘接与硬度的矛盾 | SH-9502、SH-9021、SH-1040 / 1041 |
| PMMA、PC 等透明塑料 | 表面清洁,避免强溶剂侵蚀底材 | 醇溶性 SH-9503 |
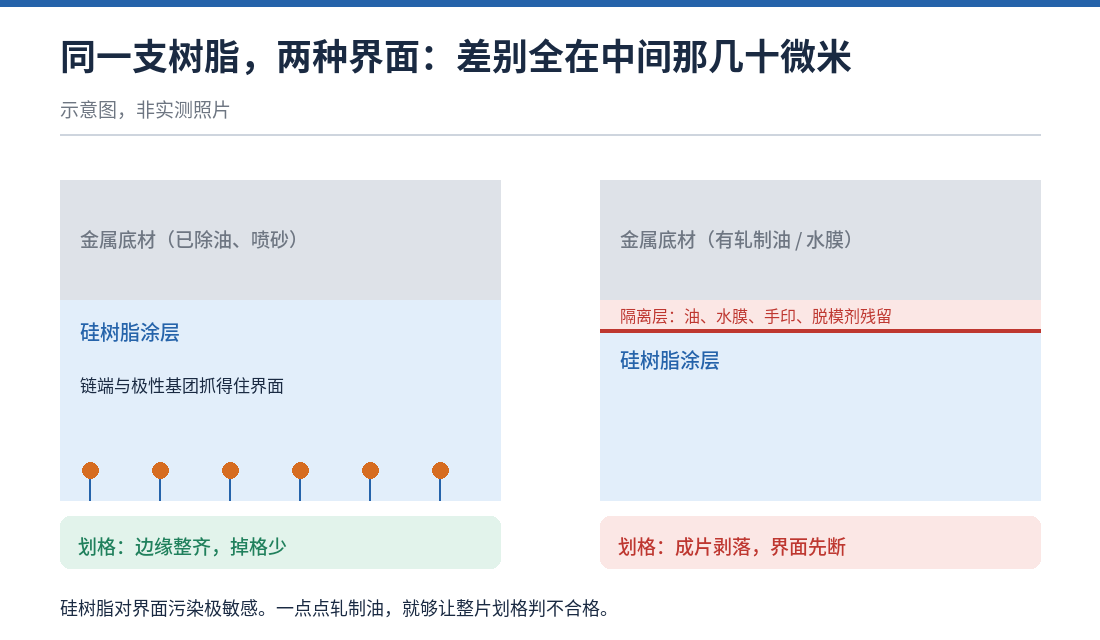
金属底材最常见的问题是除油不彻底与表面残留水膜。硅树脂对界面污染极敏感,一点点轧制油就能让划格大面积掉格。环氧改性的 SH-9614 固含 50±1%、粘度 20~90 S、干燥条件 150℃ 2 h,面向恶劣环境的耐热防腐涂料;要常温固化可看 SH-023 系列,配异氰酸酯固化剂加量 10~20%,也可 180℃ 烘烤 1 h。
PCB 与电子元器件上的问题更多表现为局部起翘。三防漆类单组份靠空气中的水分固化,湿度温度越高固化越快;施工前须除净水分与油污,第一道表干后才可涂第二道。
云母与玻纤类底材要提前想清楚:「粘接性」和「脆硬」在这类体系里是一对矛盾。SH-9502 与 SH-9021 用途相同,都是耐高温云母板及玻纤布层压板粘接剂,固含均 50±1%,粘度分别为 11~20 S 与 12~20 S;但 SH-9502 较脆硬、固化程度高,SH-9021 粘接性更好。选错的代价是层压件后道加工直接开裂——要硬度选 9502,要粘接选 9021。
塑料底材上,稀释剂的侵蚀性比树脂本身更关键。SH-9503 是醇溶性硅树脂的乙醇溶液,固含 30±1%、粘度 10~18 S、150℃ 1 h,用于 PMMA、PC 增硬涂层。强溶剂会先咬伤底材表面。
二、排查顺序:从最便宜的一步开始
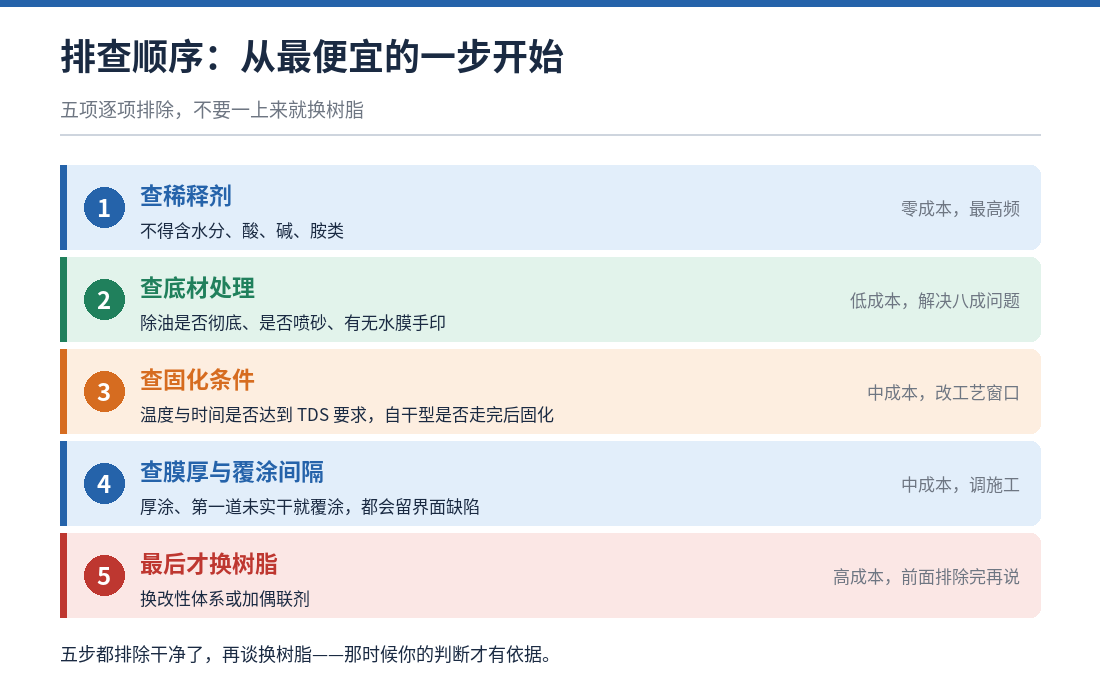
- 查稀释剂。 稀释剂不得含水分、酸、碱、胺类,否则直接影响附着力与干性。含胺残留干扰固化,含水分破坏界面——零成本、最高频的两个元凶。
- 查底材处理。 除油是否彻底、是否喷砂、表面有无水膜或手印。
- 查固化条件。 温度与时间是否达到 TDS 要求;常温自干型是否走完了后固化那一步。
- 查膜厚与覆涂间隔。 厚涂、第一道未实干就覆涂,都会带来界面缺陷。
- 最后才换树脂。 前四项都排除了,再考虑换改性体系或加偶联剂。
三、三条可以叠加的提升路径
底材侧处理最有效也最便宜。喷砂、磷化、除油除水做到位,大多数金属件上八成问题就没了。
树脂侧换到改性体系。环氧改性引入极性基团,对金属界面的结合能力好于纯甲基苯基体系。SH-023 系列中 023-4 环氧值 0.06~0.16、023-7 为 0.02~0.07,023-4 防腐性更好但耐高温略差。
工艺侧加后固化。常温自干型的 TDS 里通常有一行 180℃ 的条件,走完这一步交联密度上升,附着力与耐介质性都会改善。确实不能烘烤的工件,就要接受「投运后逐步达到最终性能」。
四、怎么验证才算数
附着力判定按现行公开方法做:划格法 GB/T 9286,拉开法 GB/T 5210,铅笔硬度 GB/T 6739,耐湿热 GB/T 1740,中性盐雾 GB/T 1771 或 GB/T 10125。测试时同步记录底材状态、处理方式、膜厚、固化条件与环境——否则数据跨批次无法比较,出了问题也说不清是谁的。
内行观点
十六年下来,我最想说的一句是:附着力投诉里,真正需要换树脂的不到两成,八成是底材上那层看不见的油和水。 先把界面洗干净,再谈材料。
需要样品或技术支持?
湖北隆胜四海新材料做有机硅 16 年,有机硅树脂从自干型、改性型到固体型常规牌号齐全,金属防腐、云母层压、塑料增硬都有对应产品。相关阅读:MQ硅树脂是什么。
- 标准可查:GB/T 9286 划格试验(全国标准信息公共服务平台)
- 要样品、看大货报价,电话 = 微信:13422871342。报一下底材种类、工况温度和固化条件,我们直接给牌号建议。