接到”漆膜发脆、掉漆”的反馈,多数人的第一反应是把烘烤时间再延长一点。这是个危险的直觉:有机硅树脂是高度交联体系,交联接近饱和后再给热量,漆膜只会更脆,附着力也不会回来。正确的做法是按原因出现频率倒着排——先看固化条件,再看膜厚,然后是底材,最后才怀疑稀释剂。
一、原因一:固化过度或不匹配(先查这个)
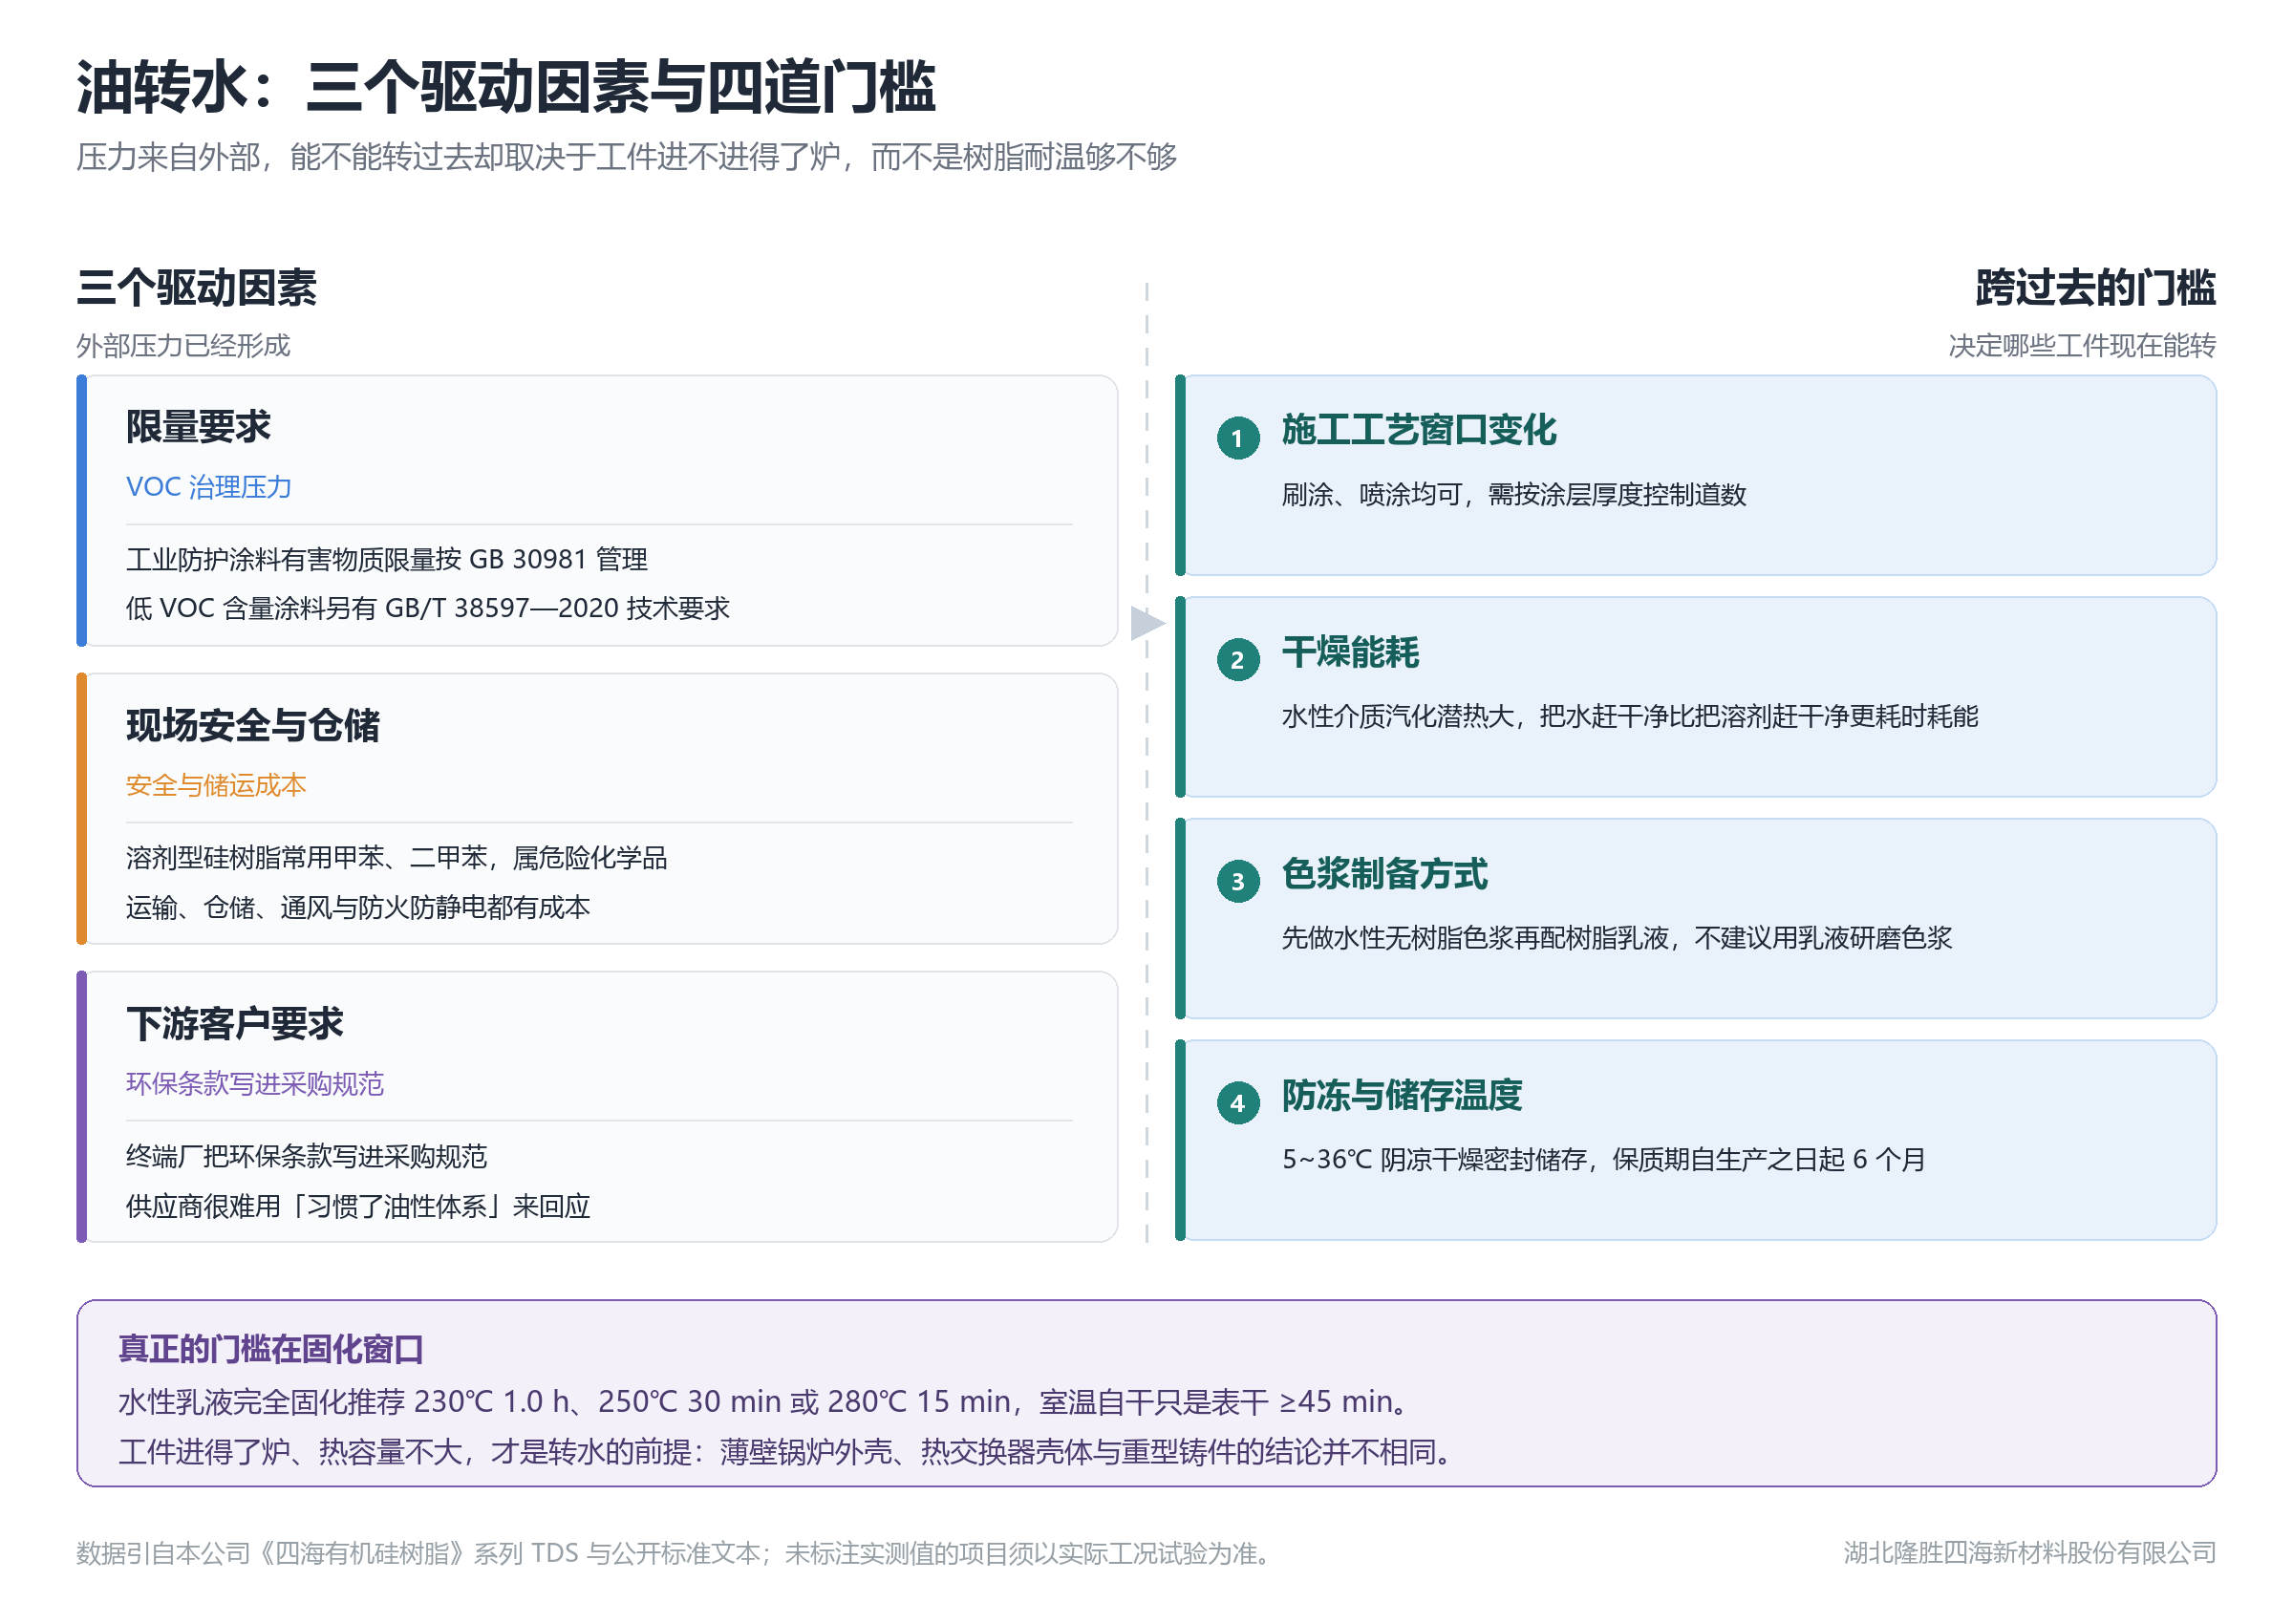
排查的第一件事是拿出温度计和计时记录,而不是换材料。自干型的常规条件是表干 2 h、实干 24 h,加热段多为 180℃ 1 h 或 180℃ 2 h;水性乳液的完全固化推荐 230℃ 1.0 h、250℃ 30 min 或 280℃ 15 min(以各牌号 TDS 为准)。现场常见两种偏差:一是把”180℃ 1 h”当成”越高越好”,实际做到 200℃ 以上并延长至数小时;二是炉温显示与实际工件温度不符,工件表面早已超过设定值。
判断是否属于这一类,可用铅笔硬度按 GB/T 6739 复核,同时看弯曲表现;附着力则可分别按 GB/T 9286(划格法)或 GB/T 5210(拉开法)测定。硬度异常高、且一弯就裂的组合,指向过度固化的可能性更大。标准原文都可以在国家标准全文公开系统检索到,建议现场打印一份带编号的记录表,把”炉温设定值”和”工件实测温度”分成两栏填。
另外要分清”慢干”与”不干”:前者多与温度、湿度、膜厚相关,后者则高度怀疑配比偏差或稀释剂污染,两者的排查路径不同,不要按同一套办法处理。
二、原因二:膜厚过厚
有机硅涂料通常要控制单道厚度,一次厚涂容易出现表层先结皮、内部溶剂或水分被封住的情况,最终表现为整层开裂或与底材剥离。表干 2 h、实干 24 h 的自干型尤其明显——表面看似干了,内部并未完成反应。现场纠正办法很朴素:改多道薄涂,第一道表干之后再上第二道。
三、原因三:底材处理不当
涂装前必须除净水分与油污;打磨、喷砂粗糙度不够或表面留有旧涂层,附着力都会大打折扣。金属底材建议记录除油与粗化方式——同一批次换工艺时出现集中掉漆,多半是这里变了,而不是树脂变了。
四、原因四:稀释剂污染(最容易被漏掉)
| 排查顺序 | 疑似原因 | 典型现象 | 验证 / 处理方法 |
|---|---|---|---|
| 1 | 固化过度或不足 | 硬度偏高、弯曲开裂,或长期发黏 | 核对实际炉温与工件温度,按 TDS 条件回归,按 GB/T 6739 复核硬度 |
| 2 | 膜厚过厚 | 表层结皮、内层未干、整片剥落 | 减少单道厚度,改为多道薄涂,第一道表干后再涂下一道 |
| 3 | 底材处理不当 | 局部成片脱落、边缘先起 | 检查除油除锈与粗糙度,涂装前确认表面无水分油污 |
| 4 | 稀释剂污染 | 不干、发黏、颜色发浑 | 查溶剂来源与盛装容器,换合格酮类/酯类/甲苯/二甲苯复测 |
第四类最容易被漏掉,也最容易复现。TDS 明确要求稀释剂不得含有水分、酸、碱、胺类化合物——胺残留会干扰固化,水则是独立于掺假之外的另一条污染路径。现场若出现整批不干,先别怪树脂,把当班用过的溶剂桶、洗枪水、甚至是回收溶剂的来源查一遍。
五、产品自身属性也可能就是答案
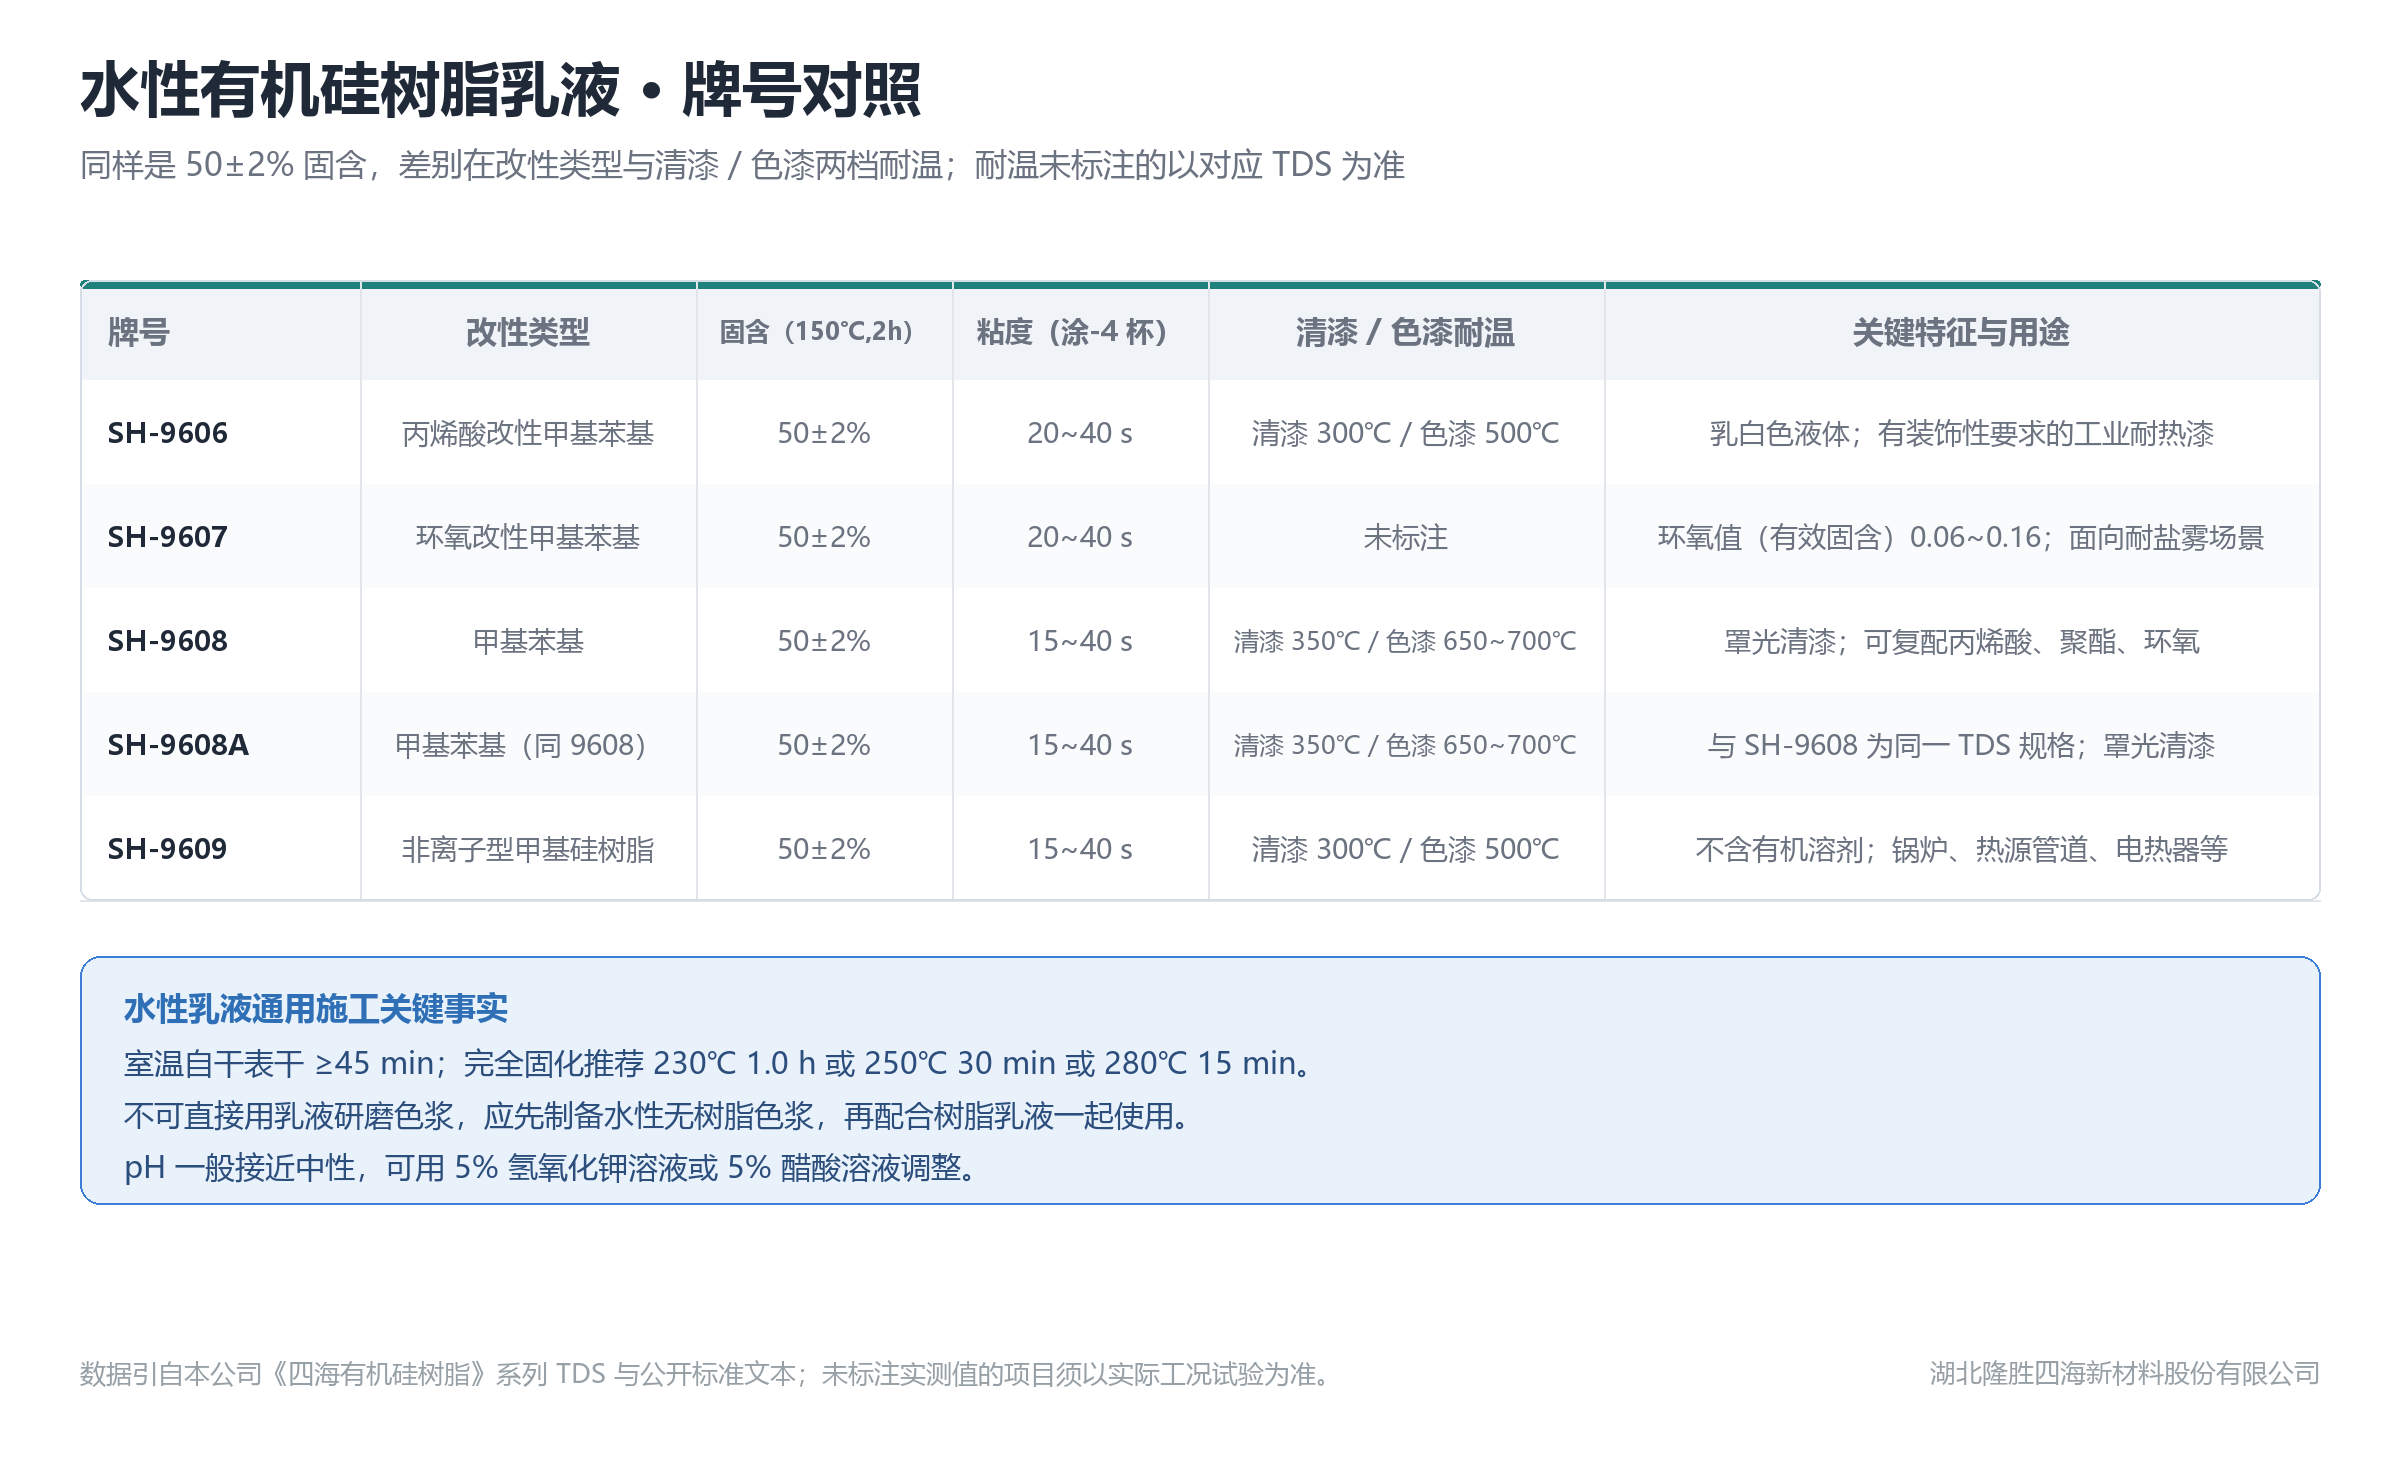
还有一种情况不是故障,而是选产品时把重点放反了。以耐高温硬质云母板及玻纤布层压板粘接剂为例,公司两个牌号的取向就不一样:
| 项目 | SH-9502 | SH-9021 |
|---|---|---|
| 固化取向 | 脆硬、固化程度高、固化过程挥发份少 | 粘接性良好 |
| 凝胶时间(200℃) | 10~30 min | 常规 |
| 固含量 | 50±1 % | 50±1 % |
| 粘度(涂-4杯,25℃) | 11~20 S | 11~20 S |
| 适合 | 耐高温硬质云母板、玻纤布层压板 | 需要韧性、后期要机械加工的制品 |
追求成型后还能钻孔、铣边的客户用了前者,开裂就几乎是必然的。换句话说,“脆”有时是设计目标而非缺陷。下单之前把后期加工与服役状态讲清楚(详见 SH-9502 有机硅树脂产品页),比事后排查省事得多。
常见坑
- 把”延长时间”当万能解药——交联饱和后加温只加脆不加牢。
- 炉温表当真——设定值 ≠ 工件实测温度,热电偶位置不对能差出几十度。
- 溶剂桶混用——装过含胺助剂的桶再装稀释剂,整批不干还查不出原因。
- 只测一次附着力——划格法要按标准间距划格、胶带规格也有要求,随手一划不算数。
内行观点
干销售 25 年,我只说一句:十次发脆,七次是炉温;两次是溶剂;剩下一次,是选型时没把”要钻孔”这三个字说出口。
技术咨询:电话 = 微信 13422871342(遇到同样问题,把现象描述发我) | 湖北隆胜四海新材料股份有限公司(湖北枣阳生产 / 广东深圳销售)
相关阅读:MQ硅树脂是什么 | SH-9502 有机硅树脂 | 三防漆与披覆涂料