一个老客户上个月拿着样机来找我:芯片温升超标,垫片明明装了、压了,就是压不干净。我看了一眼他的选型单——厚度按间隙选的,硬度按”手感”选的,两件事分开做的。这就是问题所在。
导热垫片的厚度和硬度从来不是两个独立参数:厚度决定你能压下去多少,硬度决定压下去要费多大力气、压完能不能保持住。拆开选,早晚出事。
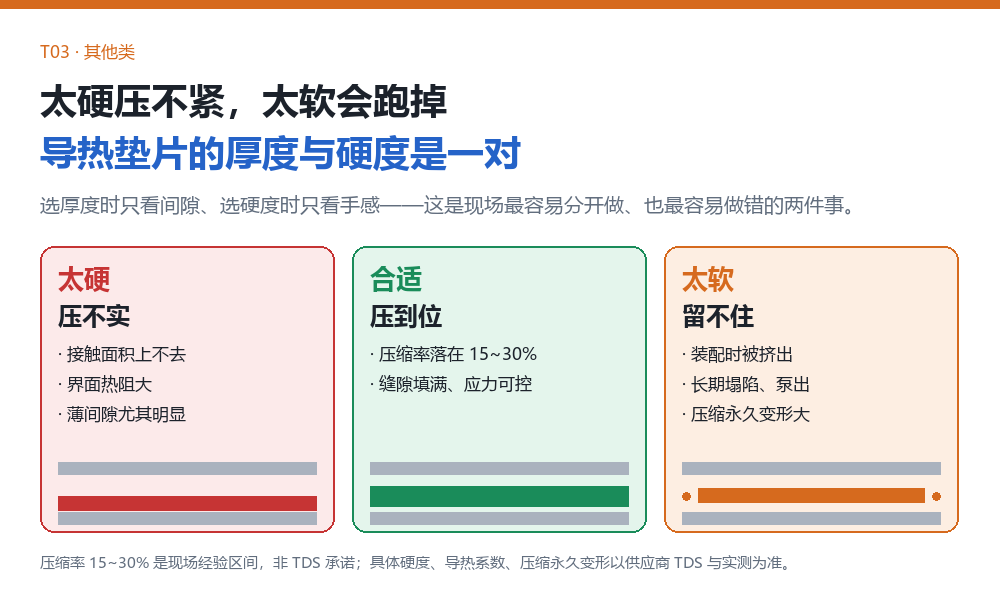
太硬和太软,各坏在哪
太硬 → 压不实。 硬度高意味着需要更大的装配压力才能变形贴合。螺栓或卡扣给的压力不够,垫片只压下去一小部分,芯片和散热器之间仍有空气层——界面热阻降不下来,标称导热系数再高也是白搭。间隙越薄、压力越小的场合,这个坑越明显。
太软 → 留不住。 软是好压,但太软的料有另外三个毛病:装配时被挤走(跑了位);长期高温下塌陷、从间隙里被慢慢”泵出”;压缩永久变形大,压一年以后回弹不了,接触压力悄悄掉光。
合适的标准就一条:压缩率落在 15%~30%(现场经验区间,非 TDS 承诺),缝隙填满、装配应力还压不坏芯片。
按间隙和装配方式反推
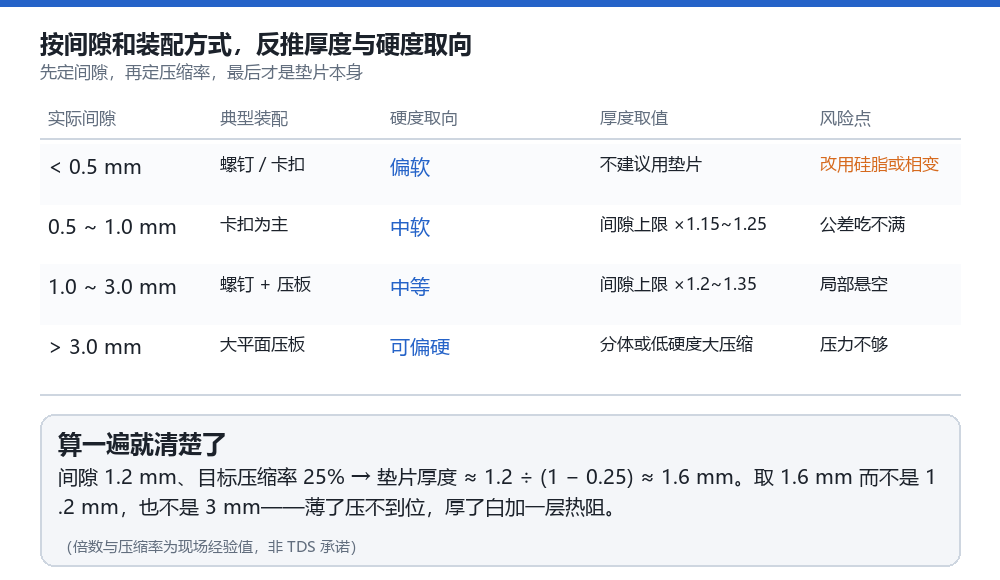
| 实际间隙 | 典型装配 | 硬度取向 | 厚度取值 | 风险点 |
|---|---|---|---|---|
| < 0.5 mm | 螺钉 / 卡扣 | 偏软 | 不建议用垫片 | 改用硅脂或相变材料 |
| 0.5 ~ 1.0 mm | 卡扣为主 | 中软 | 间隙上限 ×1.15~1.25 | 公差吃不满 |
| 1.0 ~ 3.0 mm | 螺钉 + 压板 | 中等 | 间隙上限 ×1.2~1.35 | 局部悬空 |
| > 3.0 mm | 大平面压板 | 可偏硬 | 分体或低硬度大压缩 | 压力给不到位 |
(倍数与压缩率为现场经验值;垫片具体硬度、导热系数、压缩永久变形等物性以供应商 TDS 与第三方实测为准,未实测项一律”待实测”。)
算一遍就清楚了:间隙 1.2 mm、目标压缩率 25% → 垫片厚度 ≈ 1.2 ÷ (1 − 0.25) ≈ 1.6 mm。取 1.6 mm,而不是 1.2 mm(压不到位),也不是 3 mm(白加一层热阻)。
硬度怎么量化? 导热垫片这类很软的材料,行业常用邵氏 00 型硬度计(ASTM D2240 口径),邵氏 A 标尺的方法框架见国家标准全文公开系统(GB/T 531.1)。问供应商硬度时先问清楚用哪把硬度计——标尺不同,数字没有可比性。
常见的坑
- 只报间隙不报公差:间隙上下限差 0.3 mm,压缩率就可能从 10% 摆到 40%,选型前把公差带上;
- 压板螺钉分布不均:四角受力、中间悬空,垫片局部根本没贴上,再好的料也白搭;
- 高温场合不问压缩永久变形:数字没实测过就上量产,一年后温升悄悄爬上来;
- 换垫片不重算压力:换了一档硬度,原有的螺钉扭矩可能压不动它,装配说明要同步改。
内行观点: 做了 25 年材料销售,我给客户定垫片只按一个顺序来——先量间隙和公差,再定压缩率算厚度,最后按装配能给的对手力定硬度。顺序反了的,十个有九个在温升测试台上返工。
导热垫片的主体是加成型有机硅体系,原料端相关:双端乙烯基硅油、低环体含氢硅油、铂催化剂 SH-CAT-5000。
技术咨询:电话 = 微信 13422871342 | 湖北隆胜四海新材料股份有限公司(湖北枣阳生产 / 广东深圳销售)