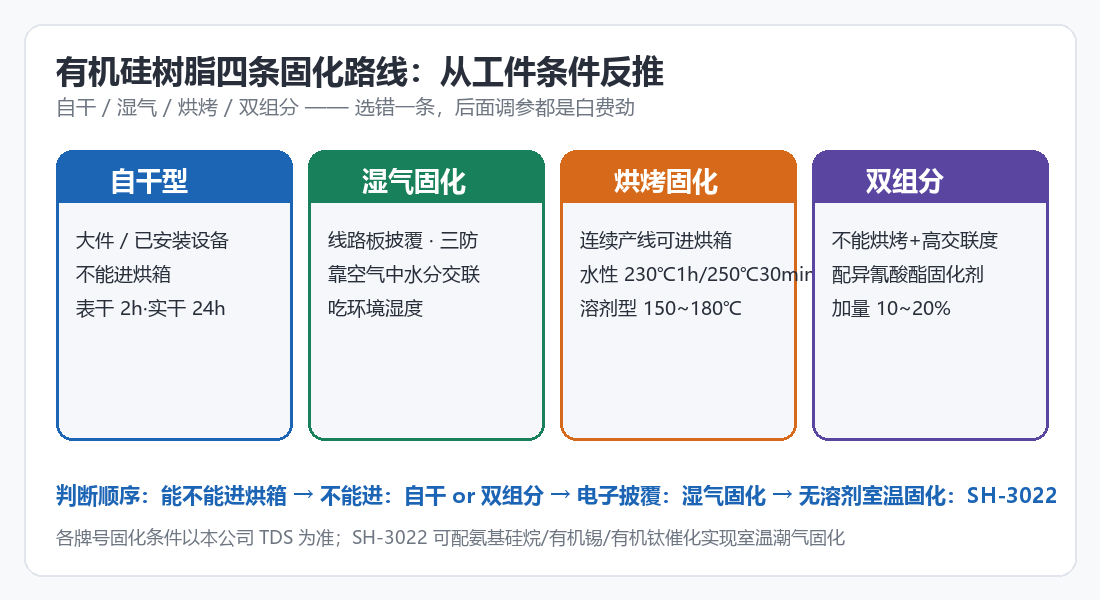
同样的有机硅树脂,现场有的干得快、有的三天还粘手,八成不是树脂质量问题,而是固化方式选错了。有机硅树脂的固化分四条路:自干、湿气、烘烤、双组分。四条路对应的树脂结构、官能团和施工限制完全不同——选错一类,后面调温度、调粘度都是白费劲。更麻烦的是,其中湿气固化直接”吃”环境湿度,北方冬天和南方梅雨季的表现能差出一个数量级,这是现场投诉最集中的地方。
一、四类固化方式与对应牌号
先上一张对照表,条件全部引自我们 TDS 原文:
| 固化方式 | 典型条件(TDS 原文) | 对应牌号举例 | 适用工件 |
|---|---|---|---|
| 自干(常温表干+低温烘) | 表干 2 h、实干 24 h、180℃ 1 h | SH-9604 系列、SH-9605/9605L、SH-9610、SH-9612 系列、SH-9504 | 不能烘烤的大型设备与工件 |
| 自干(高温型) | 表干 2 h、180℃ 2 h | SH-9611、SH-9660、SH-9670、SH-9680 | 排气管、电除尘器、火炉 |
| 湿气固化 | 25℃、60% RH、1.25 mm 膜厚,表干 5~60 min,完全固化 <24 h | SH-1290、SH-1292、SH-1294、SH-1297、SH-1298 | 电子电器线路板披覆、三防 |
| 烘烤固化 | 水性乳液:230℃ 1.0 h 或 250℃ 30 min 或 280℃ 15 min;溶剂型常见 180℃ 1 h、150℃ 2 h | SH-9606/9607/9608A(水乳)、SH-9613、SH-9614 系列、SH-9503 | 能进烘箱的工件、连续产线 |
| 双组分(常温固化) | 配异氰酸酯类固化剂,加量为树脂总量的 10~20%;或 180℃ 1 h 烘烤 | SH-023 系列、SH-024 系列 | 不能烘烤又要求高交联度的防腐、绝缘件 |
表里的原值展开说几句:SH-9604 系列干燥写的是表干 2 h、实干 24 h、180℃ 1 h;SH-9614 系列是 150℃ 2 h;SH-9503 是表干 0.5 h、150℃ 1 h。水性乳液的完全固化窗口给的是三个等效档——230℃ 1.0 h、250℃ 30 min、280℃ 15 min,热敏底材可以往低温长时间走,产线节拍紧可以往高温短时间走,能量等效但需要各自试板确认。
二、湿气固化吃环境湿度,这是现场失败的常见原因
三防漆(披覆涂料)是典型的湿气固化体系:单组份包装,依靠接触空气中的水分固化,湿度越高、温度越高固化越快。关键在于——TDS 给的表干与完全固化时间,是在 25℃、60% RH、1.25 mm 膜厚这个条件下测的,条件一变,时间就变。
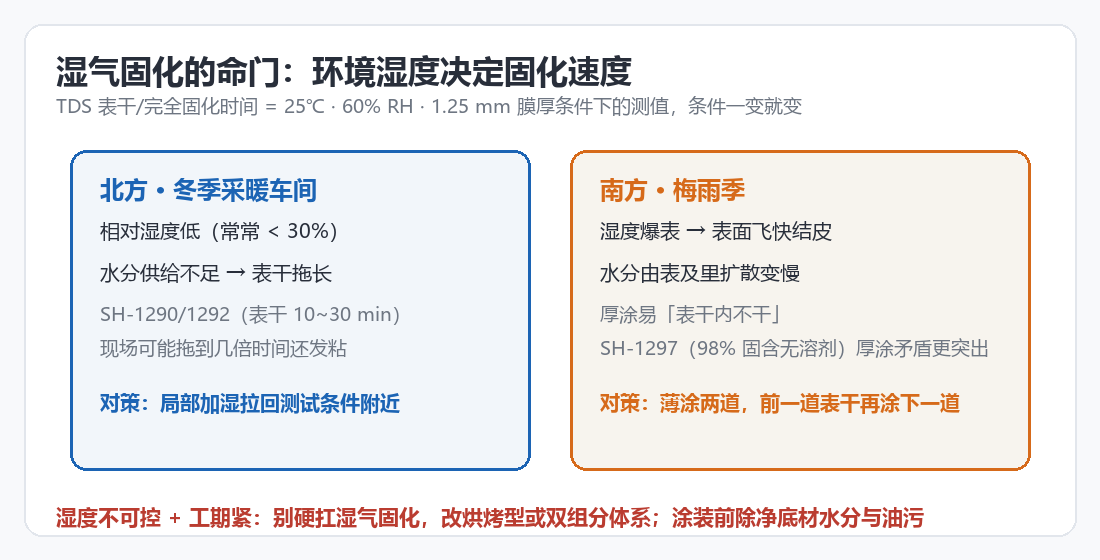
于是同一个配方在两个地方表现完全不同:
北方冬季采暖车间:相对湿度常常压得很低,SH-1290、SH-1292(表干 10~30 min)可能拖到几倍时间还发粘。现场不是树脂坏了,是水分供给断了。对策是局部加湿或整室加湿,把环境拉回接近测试条件。
南方梅雨季:湿度高,同样的漆表干飞快,但膜厚稍厚就容易出现表层先结皮、内层迟迟不干——水分要靠由表及里的扩散才能到达交联前沿。SH-1297 是 98% 固含的无溶剂型,表干 60 min,靠水分扩散固化,厚涂时这个矛盾更突出。
处理思路三条:一是加湿,把环境拉回测试条件附近;二是控膜厚,宁可薄涂两道,前一道表干后再涂下一道;三是工期紧、湿度不可控时,直接改用烘烤型或双组分体系,不要硬扛湿气固化。另外涂装前必须除净底材上的水分与油污,这一步省掉,后面全是返工。
三、怎么按工件条件选
判断顺序其实很短,四问定案:
- 工件能不能进烘箱? 能进,优先烘烤型,固化程度最可控、产线节拍最好安排。
- 不能进烘箱(大型设备、已安装设备、超大件)——选自干型(SH-9604、9605、9612),或者要高交联度就上双组分:SH-023、SH-024 配异氰酸酯固化剂,加量 10~20%。
- 电子元器件、线路板披覆——选湿气固化的三防漆体系,认准 25℃/60% RH 这个测试基准去对标自己的车间条件。
- 要求无溶剂、室温固化——看 SH-3022(产品页在这里,可配氨基硅烷、有机锡、有机钛催化实现室温潮气固化)与 SH-3048 系列(配适合固化剂可室温固化)。
四、一个只有内行才注意的点:体系匹配
如果体系走的是硅氢加成路线,树脂不能随便换。SH-5202 是乙烯基 VMQ,因引入乙烯基而具有硅氢加成性能;SH-5201、5204、5205、5031 是甲基 MQ,没有这个活性。乙烯基 VMQ 进加成型体系,甲基 MQ 进缩合型体系,两者不能互换——混着用,直接给出一锅固化不完全的料。这个坑每年都要帮客户捞几次:问题不在固化剂加量,在树脂选错体系。
硅氢加成体系对另一组分——含氢硅油——的粘度选择,之前写过一篇乙烯基硅油粘度选型指南,可以对照着看。
五、常见坑
- 拿湿气固化漆在干燥车间硬扛:表干时间翻几倍还以为树脂坏了,先查车间湿度计。
- 厚涂贪快:湿气固化一次涂 200 μm 以上,等着表干内不干;膜厚控制比换漆更有效。
- 烘烤温度”差不多就行”:250℃ 30 min 改成 200℃ 30 min,能量差一大截,固化度不够、耐温性打折;要改窗口就重新试板。
- 双组分固化剂随手加:异氰酸酯加量 10~20% 是 TDS 给的范围,加多了脆、加少了交联度不够,按比例称量别凭手感。
- 加成型与缩合型体系混料:乙烯基 VMQ 与甲基 MQ 混用,交联网络搭不起来,整锅报废。
关键要点
- 固化方式分自干、湿气、烘烤、双组分四类,选错一类,后续工艺参数无法补救。
- 湿气固化的表干与完全固化时间基于 25℃、60% RH、1.25 mm 膜厚,环境偏离即失效。
- 北方冬季干燥拖长固化时间,南方梅雨季易表干内不干,需控膜厚与湿度。
- 不能进烘箱的大型工件选自干型或双组分;双组分固化剂加量为树脂总量的 10~20%。
- 乙烯基 VMQ 与甲基 MQ 不可互换,加成型与缩合型体系的树脂不能混用。
内行观点:16 年里接过最多的树脂投诉,最后查下来十有六七不是树脂的事——是车间湿度和膜厚。拿到三防漆先问自己一句:我的车间现在几点湿度?这一问能省一半返工。
文中牌号固化条件均引自本公司 TDS,选型结论须以实际工况试板确认;相关检验方法的适用范围可在国家标准全文公开系统核实。
技术咨询电话(同微信):13422871342,报上工件能不能进烘箱、膜厚要求和车间湿度,帮你把牌号缩到两个以内;要样品打样或看SH-3022 无溶剂有机硅树脂大货报价,直接联系。