「你们能不能做到 120 度?」这是 AF 材料询价里出现频率最高的一句话。我们通常这样回答:能报 118 度,但不建议把 120 度写进承认书。对方往往不信——市面上明明有人标 119 度,甚至 150 度。这篇文章把这件事讲透:水滴角的物理上限在哪里,超过 115 度的数字是怎么来的,以及为什么把角度做高,代价往往落在客户半年后才发现的那些指标上。
一、水滴角到底在测什么
水滴角(接触角)的测法很朴素:接触角测量仪座滴法,把 2~5 微升的纯水滴在样片表面,拍摄液滴轮廓,量出液滴边缘与固体表面之间的夹角。行业内的标准做法是滴上后 10 秒内读数——时间拖久了液滴会因蒸发和铺展变形,数字就不作数了。
这个夹角反映的是一件事:液体愿不愿意在固体表面铺开。铺得越开,角度越小;越收成一团,角度越大。决定它的是固体的表面自由能——表面能越低,水越铺不开。三个参照数字记住就够了:水的表面张力约 72.8 mN/m,人体皮脂约 30 mN/m,而一层合格的 AF 膜,表面能落在 6~12 mN/m 这个区间。
正因为如此,AF 能防指纹,靠的从来不是「把指纹挡住」,而是让皮脂无法铺展润湿,只能收缩成小珠,轻轻一擦就带走。水、汗液、油脂在低表面能表面上的附着强度被大幅削弱,残留印痕自然浅得多。
二、115 度是算出来的,不是调出来的
先说结论:纯全氟聚醚硅氧烷体系,本征水滴角的实际上限在 115 度左右。这不是哪家工艺不行,而是分子结构给出的天花板。
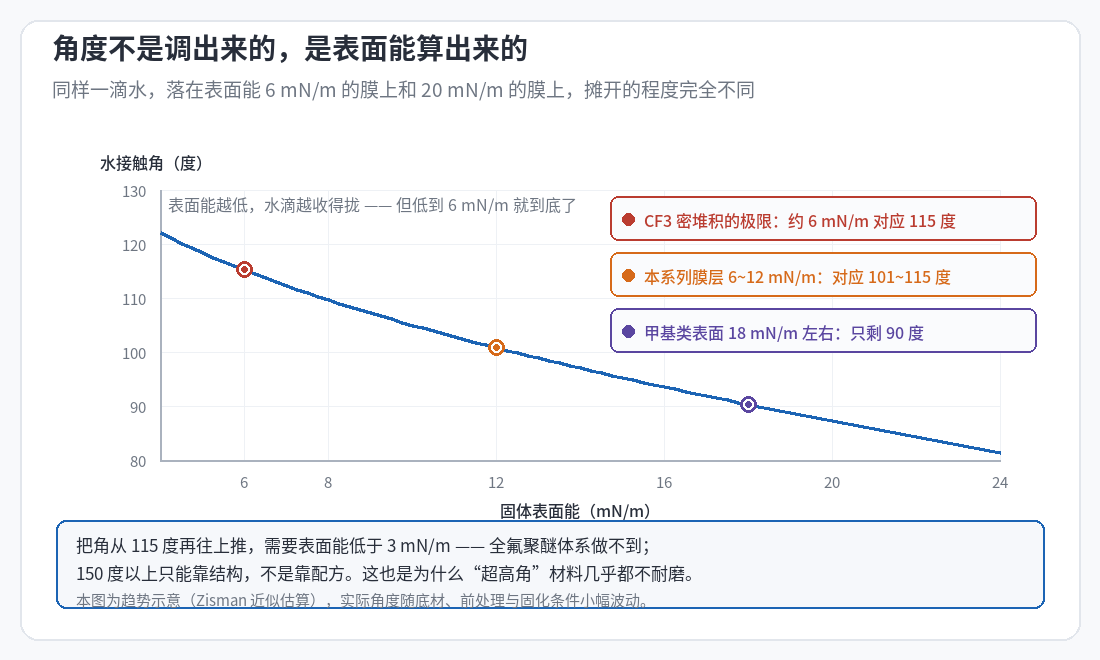
AF 成膜后,全氟端基朝向空气一侧密堆积排布。在所有已知的有机表面里,三氟甲基(—CF3)密堆积能把表面能压到的最低水平大约是 6 mN/m——再往下,就得靠氟碳链极度规整的中空结构,那是实验室里的东西,上不了产线。
把 6 mN/m 代进表面能与接触角的关系式估算,得到的水接触角就是 115 度左右;表面能 12 mN/m 对应约 101 度;普通的甲基类表面(18 mN/m 左右)只剩 90 度。也就是说,从 90 度推到 115 度,靠的是把碳氢换成氟碳;从 115 度再想往上,需要的表面能要低于 3 mN/m,全氟聚醚体系做不到。
所以本系列产品标的是初始 115~118 度,摩擦后长期稳定在 108~110 度。这是把前处理、固化、膜层致密度都做到位之后的实际水平,不是掐着秒表挑出来的最高单点。做 AF 这一行,能稳定落在区间里,比偶尔蹦出一个高值有用得多。
三、那些 118 度、120 度、150 度是怎么来的
市面上确实有标 116~119 度的产品,也确实有标 150 度以上的「超疏水」。它们不是假数据,只是各自用了不同的手段,而这些手段都有账单。
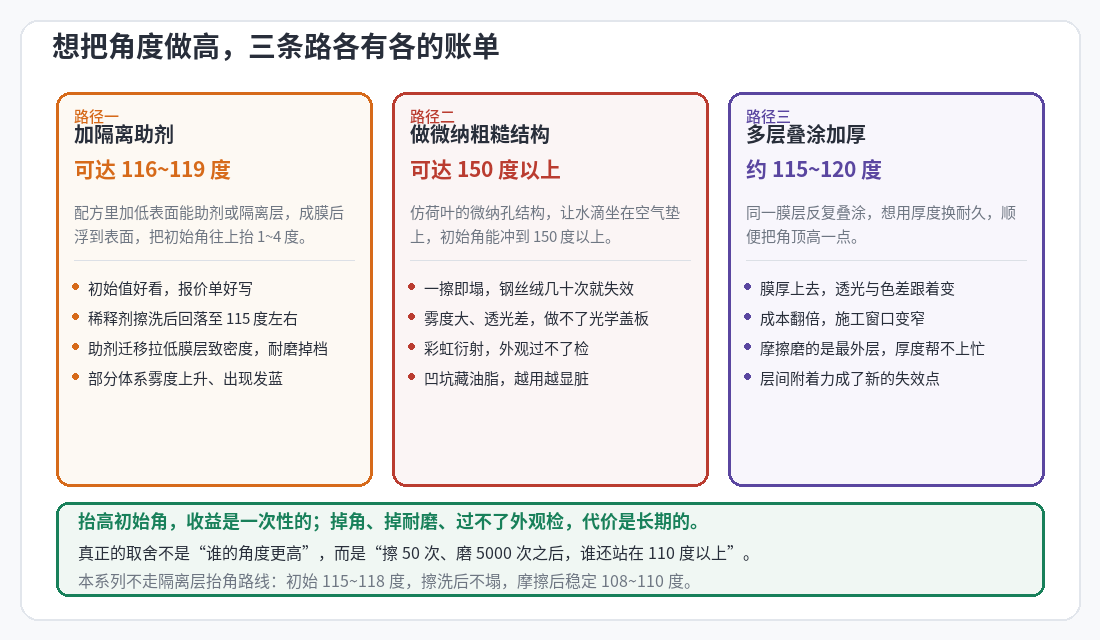
第一条路:加隔离助剂。在配方里加入更低表面能的助剂或隔离层成分,成膜后它浮到最表面,形成一层额外的低表面能隔离层,能把初始角往上抬 1~4 度。代价是不耐清洗:用无尘布蘸稀释剂擦拭,这层隔离层会被带走,角度通常回落到 115 度附近。同时助剂的迁移会降低膜层致密度,耐磨跟着掉档,部分体系还会出现雾度上升、表面发蓝。
第二条路:做微纳粗糙结构。仿荷叶的微纳孔结构让水滴坐在空气垫上,初始角能到 150 度以上。这条路的问题在于结构本身脆弱——钢丝绒磨几十次,凸起被压塌,水滴从「坐空气」变成「泡在水里」,疏水性能直接失效。此外雾度大、透光差,还有彩虹衍射,根本过不了光学盖板的外观检;凹坑里还容易藏油脂,越用越显脏。这条路适合自清洁涂层,不适合触控屏。
第三条路:多层叠涂加厚。同一膜层反复涂,想用厚度换耐久,顺便把角顶高一点。效果有限——摩擦磨的始终是最外层,厚度帮不上忙,反而带来透光与色差变化、成本翻倍、施工窗口变窄,层间附着力还成了新的失效点。
一句话概括:抬高初始角,收益是一次性的,掉角、掉耐磨、过不了外观检,代价是长期的。
四、为什么高角度在真实使用中掉得更快
实验室里的水滴角是一个静态数字,用户手里的屏幕却在被反复折腾。有三种动作最伤 AF:擦拭、汗液、摩擦。
擦拭是第一道坎。用户习惯用衣角、纸巾、湿巾擦屏幕,其中的溶剂成分对隔离层类结构是致命的——擦几次,多加的那几度就没了。这就是为什么我们建议把「擦洗后保持率」写进验收:无尘布蘸稀释剂往复擦 50 次,常温放 30 分钟再测,好的膜层仍应在 110 度以上。
汗液是第二道坎。汗里有盐、有脂肪酸,pH 偏酸,长时间停留会侵蚀膜层最外端的氟链。这也是为什么车载屏、工控屏这类长期被手指接触的场景,对耐久的要求比手机盖板更狠。
摩擦是第三道坎,也是最狠的。钢丝绒往复摩擦会逐步磨掉最外层的氟碳链,露出下面的硅烷骨架,角度随之下降——这正是「摩擦后残留角」比「初始角」更有意义的原因。行业用 0000 号钢丝绒、1kg 载荷计次,还要分清 1×1cm 和 2×2cm 两种行程,1×1 比 2×2 严苛得多,谈次数必须先谈条件。
五、该看的是三条曲线,不是一个数字
所以我们的验收逻辑是三条曲线一起看:初始角、擦洗后角度、摩擦后残留角。前两个数字决定客户开箱时的第一印象,最后一个数字决定半年后他会不会打电话找你。
以本系列的实测为例:喷涂专用型 FR-618C,初始 116~118 度,钢丝绒 1×1 摩擦 3000 次后保持 111~113 度,5000 次后 108~110 度,动摩擦系数 0.020~0.022;高耐久型 FR-618+ 喷涂 1×1 可达 10000 次、电镀路线 10000~15000 次;超高耐磨旗舰 FR-Z30 喷涂 1×1 即达 20000 次,电镀路线更高。作为参照,行业里 1×1 3000 次是各大面板厂的统一要求,5000 次是钢化膜厂多数标准,1 万次以上才算高端。
这些数字的共同点是:初始角都落在 115~118 度,没人去追 120。真正拉开差距的是摩擦 5000 次、1 万次、2 万次之后还剩多少度——那才是材料配方和工艺真功夫所在。
六、验收条款怎么写才不扯皮
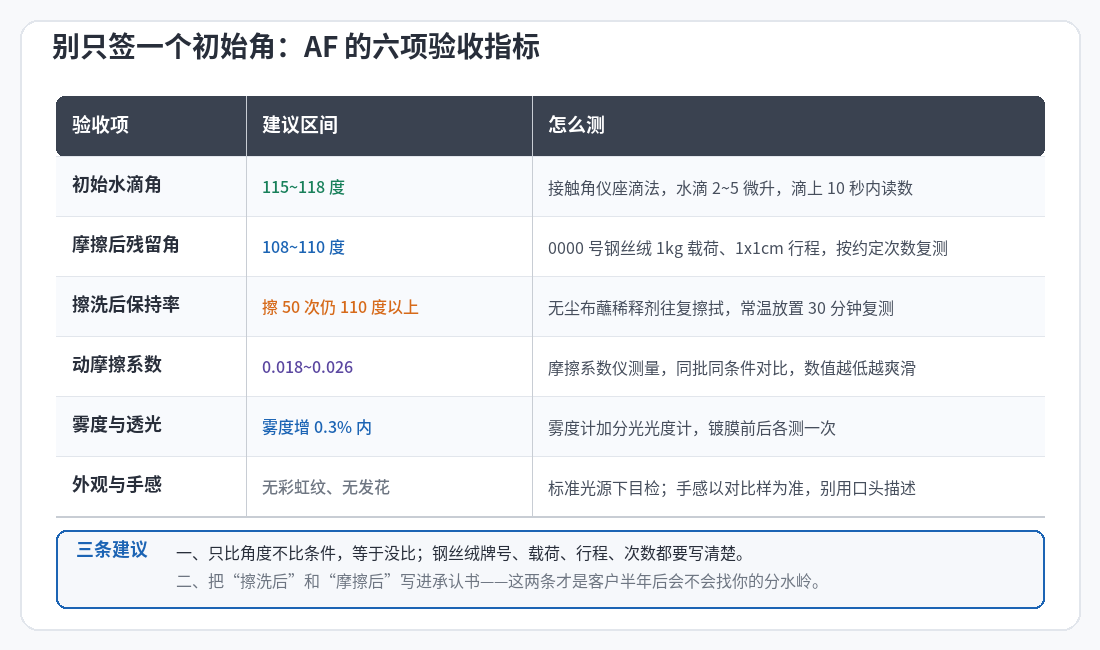
把六项指标写清楚,比争一个角度高低有用得多:初始水滴角 115~118 度;摩擦后残留角 108~110 度;擦洗后保持率(擦 50 次仍 110 度以上);动摩擦系数 0.018~0.026;雾度增加控制在 0.3% 以内、透光损失小于 0.5%;外观无彩虹纹、无颗粒、无发花。
测试条件同样要落到纸面:钢丝绒用什么牌号(0000 号日标或国产犀牛牌)、载荷多少、行程是 1×1 还是 2×2、摩擦次数、水滴体积、读角时间、环境温湿度。行业里最常见的扯皮就是供应商报的是 2×2 数据,客户按 1×1 验收,两边都没说谎,但结论差了三四倍。橡皮擦耐磨也一样,韩式与美式橡皮硬度不同,橡皮老化还会让结果发散,必须按终端客户指定的橡皮和条件验证。
另外两个容易被忽略的前提:非玻璃、陶瓷底材(PC、PET、金属、玻纤、复合板、软膜)必须先做一层 SiO2 打底,否则附着力不足,角度再高也会早期脱落;喷涂路线的工作液按 3%~6% 稀释,烘烤型 120~150 度烘 20~30 分钟,免烤型喷涂后静置 4 小时(期间不可接触水)——固化不到位,测出来的角度没有参考价值。
七、给采购和工程的三句话
第一,只比角度不比条件,等于没比。第二,承认书里必须同时写初始值、擦洗后、摩擦后三个数。第三,别拿「超高角」当卖点去谈终端——真到了量产验证,先掉的就是它。
说到底,AF 涂层是一门关于「稳定」的生意,不是关于「极限」的生意。115 度是这套分子体系能给的最好成绩,把 115 度守住 2 万次摩擦,比把 120 度守住 300 次难得多,也值钱得多。
结语
水滴角 115 度这条线,是化学结构画的,不是供应商偷懒。理解了这一点,选型时就不会被报价单上的漂亮数字带偏,而是回到真正决定使用寿命的三个数:初始角、擦洗后角度、摩擦后残留角。各型号的完整参数与适配场景,都在AF 防指纹涂料系列里;如果要按你的工艺路线(喷涂烘烤、喷涂免烤还是电镀)和目标耐磨等级配样,把机台型号和验收条件发过来,我们按需配样并给施工建议。
顺便提醒一句:主剂保质期 1 年,稀释后的工作液和蒸镀药丸都只有 1 个月,真空袋一旦漏气即报废。备货节奏按产线节拍走,别一次囤太多——这条和角度无关,但踩过坑的人都知道它更疼。完整型号列表见系列分类页。