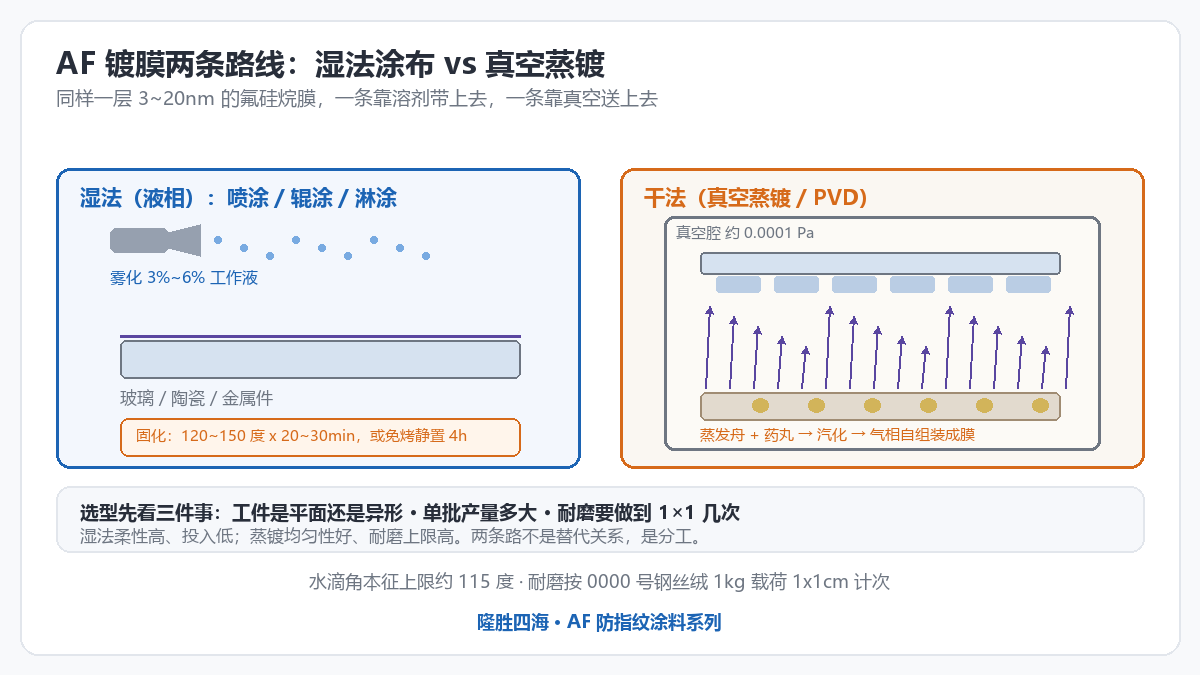
同一套全氟聚醚硅氧烷 AF 材料,走到产线面前会分成两条路:一条走液体——稀释、喷涂或辊涂,靠溶剂把成膜物质送到玻璃表面;另一条走真空——把主剂做成药丸,放进镀膜机加热汽化,让气态分子自己“落”到工件上成膜。来做 AF 的客户几乎都会先问一句:我们这条产线,该走湿法还是蒸镀?这篇文章把两条路线的原理、设备、材料形态、耐磨数据和适用场景一次讲清,帮你选型时少走弯路。
一、先把概念掰清楚:湿法和干法各指什么
湿法(液相)包括喷涂、辊涂、淋涂、浸涂几种,共同点是:成膜材料先溶在溶剂里,上件后再把溶剂脱掉,靠烘烤或静置让硅烷锚固段与底材表面的羟基缩合,形成 Si-O-Si 共价键把膜“钉”在表面。其中喷涂路线用量最大,工作液浓度通常按 3%~6% 稀释,代表材料就是喷涂专用原液 FR-618C。
干法(真空蒸镀 / PVD)则是把主剂加工成固态药丸,手套箱里全程操作、铝箔袋真空封装。上机时药丸置于蒸发舟,在高真空(约 0.0001 Pa)环境下加热汽化,气态分子在洁净基材表面自组装(SAM)成 3~20nm 的单分子膜,代表材料是AF 蒸镀药丸。
要注意的是,无论走哪条路,最后形成的都是同一类膜:全氟聚醚硅氧烷单分子层,初始水滴角的本征上限就在 115 度左右,两条路线在“防污起点”上并没有本质差别,真正的差距在下面几项。
二、成膜过程不同,膜的表现就不同
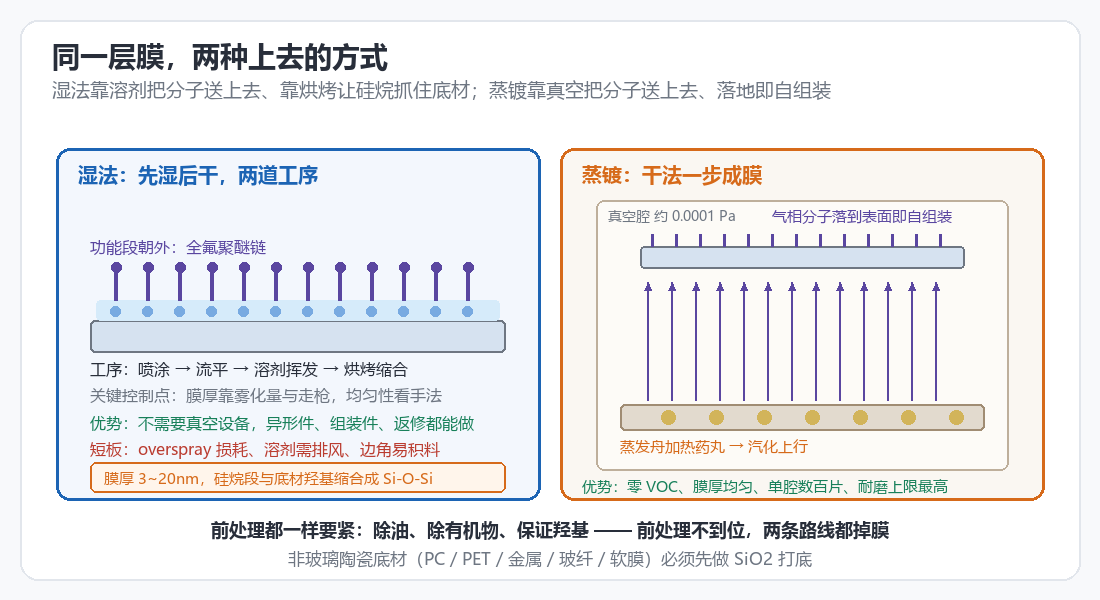
湿法是先湿后干、两道工序:喷涂之后要流平、挥发溶剂,再进烘道。膜厚靠雾化量、走枪速度和流平时间控制,均匀性依赖设备状态与工人手法,边角和沟槽处还容易积料。它的好处是灵活:不需要真空设备,异形件、组装件、返修补涂都能做。
蒸镀是干法一步成膜:气相分子落到表面即自组装,片与片、批与批的一致性好,膜厚均匀性天然占优;过程无溶剂、零 VOC 残留,车间环保压力小。代价是设备重:一台真空镀膜机的投入和维护成本,远高于一套喷房加烘道。
两条路线有一条共同的生死线:前处理。表面必须无油污、无残留有机物,并有足够羟基供锚固,前处理不到位,膜再好也会早期脱落。底材方面,玻璃、陶瓷可以直接施工;PC、PET、金属、玻纤、复合板、软膜等底材必须先做一层 SiO2 打底,否则附着力不够,两条路线都一样。
三、耐磨数据摆出来看,差距在哪一目了然
行业耐磨测试通常用 0000 号钢丝绒、1kg 载荷往返计次,注意 1×1cm 行程比 2×2cm 严苛得多,谈次数先谈条件。
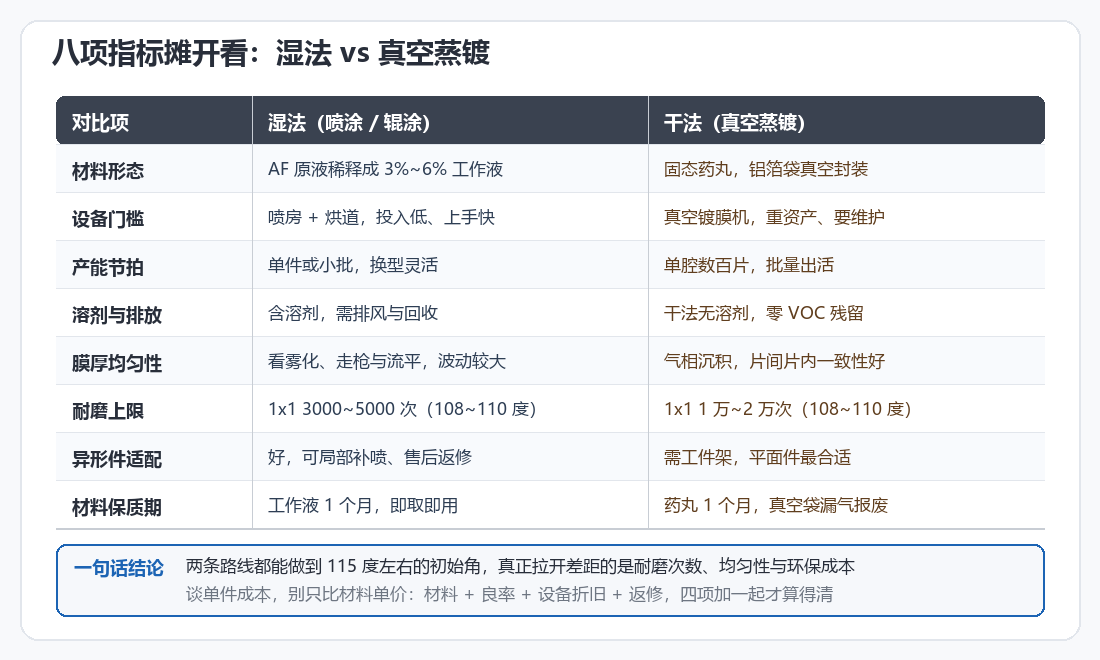
喷涂路线(以 FR-618C 为例):钢丝绒 1×1 摩擦 3000 次后水滴角保持 111°~113°,5000 次后保持 108°~110°,动摩擦系数 0.020~0.022——这已经是喷涂路线里的高端水平,足够覆盖面板厂 1×1 3000 次的统一要求和多数钢化膜厂 5000 次的标准。
蒸镀路线(药丸或 FR-618A 电镀工艺):1×1 5000 次、10000 次乃至 15000 次、20000 次后,水滴角仍能稳定在 108°~110°,动摩擦系数 0.018~0.020。高端钢化膜、手机盖板、车载触控屏要求的“1×1 一万次以上”,主流答案就是真空蒸镀。
一句话:湿法不是做不好,是物理上限摆在那里——液相成膜的致密度和附着力做到 5000 次左右已接近极限;再往上,就该换路线了。
四、这些场景,老老实实选湿法
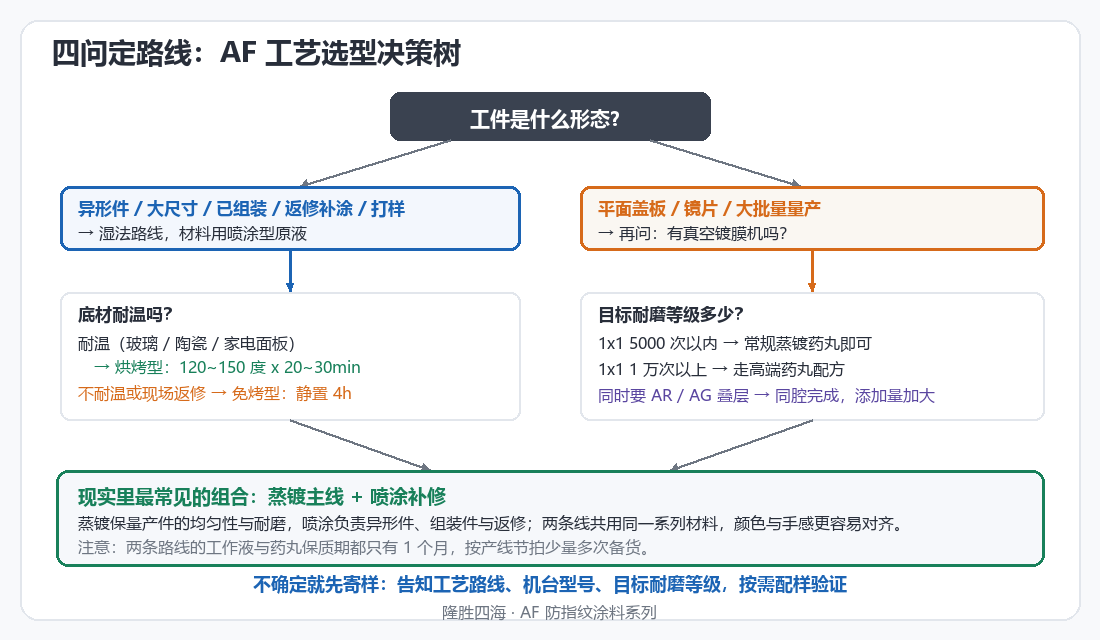
① 异形件与大尺寸工件:真空腔体和工件架限制了尺寸与形状,弧面、边框、大板进炉不划算;② 已组装整机与返修补涂:整机不可能进真空炉,局部补喷只能靠湿法;③ 不耐温基材:选免烤型工作液,喷涂后静置 4 小时成膜(期间不可接触水);常规玻璃盖板、家电面板则走烘烤型,120~150℃ 烘 20~30 分钟;④ 小批量打样与新项目验证:设备门槛低、换型快,打样成本最低;⑤ 家电面板、卫浴五金、不锈钢面板这类量产喷涂产线。这几种情况,直接看喷涂专用原液 FR-618C。
五、这些场景,优先上真空蒸镀
① 平面盖板大批量:单腔数百片,节拍和良率都是湿法比不了的;② 耐磨要求高:1×1 一万次以上只能走蒸镀;③ 光学洁净要求高:零 VOC、无溶剂残留,适合镜头、窗口镜等精密光学件;④ 要叠 AR 增透膜:AR+AF 可以同腔完成(添加量需相应加大),湿法做不到同腔叠层。这一类场景请看AF 蒸镀药丸。药丸用量与机台相关:光学机一般放 1 颗,磁控溅射机、蒸发机一般放十几颗;药丸保质期 1 个月,真空袋一旦漏气即报废,务必按机台节拍少量多次备货。
六、算成本,别只比材料单价
很多客户拿一瓶工作液和一颗药丸的单价直接比,这样算不出真实成本。合理算法是单件成本 = 材料消耗 + 良率损失 + 设备折旧 + 返修工时四项加总。湿法的隐性成本在 overspray 损耗、良率波动和溶剂废气处理;蒸镀的隐性成本在设备折旧和真空维护。批量大到一定程度,蒸镀的良率优势和材料利用率会把折旧摊得很薄;而小批量、多品种的订单,湿法的灵活性就是最大的省钱项。两条线不是替代关系,是分工。
七、上机验证前,把这张清单过一遍
① 底材是什么:玻璃陶瓷直接做,其他底材先安排 SiO2 打底;② 前处理工艺:除油、除有机物、活化出足够羟基;③ 目标耐磨等级:写清楚 1×1 还是 2×2、多少次、用什么牌号钢丝绒;④ 固化条件:烘烤温度与时间,还是免烤静置 4 小时;⑤ 验收条款:初始水滴角、摩擦后残留角、COF 区间一次谈定,避免出货时扯皮。条件说不清,样品就白寄。
结语
湿法和蒸镀没有绝对的好坏,只有合不合适:小批量、异形件、返修补涂走湿法,平面盖板大批量、耐磨一万次以上走蒸镀,更多的工厂是两条线并行——蒸镀保量产,喷涂兜返修。选材料之前先选对路线,再按产线条件定型号,具体型号与参数都在防指纹涂料(AF)系列分类页,原理层面的疑问可以先看上一篇《AF 防指纹涂层是什么》。两条路线都支持免费寄样测试,带上你的工艺路线、机台型号和目标耐磨等级来聊,我们按需求配样并给施工建议。