塔釜、排气管、电除尘器外壳这类工件进不了烘箱,常温自干型硅树脂基本是现场可行的成膜路线。可项目里工期失控,很少是因为树脂真的”不干”,更多是把表干当成了实干:涂层表面指触已经不粘,施工队就开始吊装、堆叠、覆涂,几天后压痕、返粘、失光一起冒出来。本文按 TDS 给出的干燥条件,把常温自干型硅树脂的时间轴拆成三段讲,并给出现场可直接照排的工期节点。
一、表干、实干、受热后固化是三件事
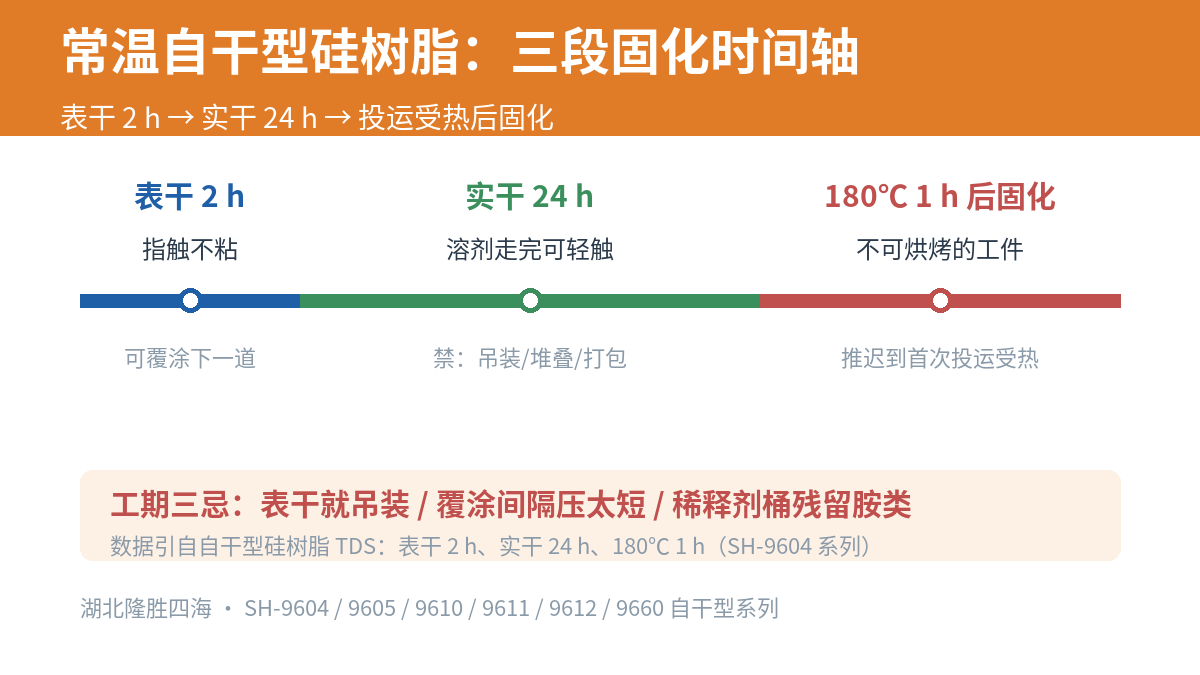
自干型牌号的干燥条件在 TDS 里通常写成三行:表干 2 h、实干 24 h、180℃ 1 h。这三行的含义完全不同,不能混着看。表干只代表表面指触不粘,是”可以进下一道工序”的最低门槛;实干代表涂层内部溶剂基本走完,可以承受轻微接触;180℃ 那一行是强制后固化条件,对不能烘烤的工件来说,这段固化会推迟到设备首次投运受热时才完成。
| 牌号 | 固含 | 粘度(涂-4杯,25℃) | 干燥条件 | 耐热性 |
|---|---|---|---|---|
| SH-9604 系列(自干型) | 50±1% | 15~50 S | 表干 2 h、实干 24 h、180℃ 1 h | 500±10℃/3 h(清漆:浮型铝粉=4:1) |
| SH-9605 / 9605L | 50±1% | 20~60 S | 表干 2 h、实干 24 h、180℃ 1 h | 500±10℃/3 h |
| SH-9610(高活性) | 50±1% | 15~35 S | 表干 2 h、实干 24 h、180℃ 1 h | — |
| SH-9611(高温自干型) | 50±1% | 15~40 S | 表干 2 h、180℃ 2 h | 500±10℃/3 h |
| SH-9612 系列(自干型) | 50±1% | 30~150 S | 表干 2 h、180℃ 1 h | 500±10℃/3 h |
| SH-9660 | 60±1% | ≥500 cp | 表干 2 h、180℃ 2 h | 500±10℃/3 h |
注意 SH-9611 与 SH-9660 的写法只有”表干 2 h、180℃ 2 h”,没有单独列出实干一行。这类牌号在现场排工期时,中间那段常温养护时间要按工件与环境条件自行留足,不能因为没有写就当成 2 小时完工。SH-9605 / 9605L 的用途里写明可长期在 200~300℃ 使用,适合不能烘烤的大型设备,这个温度区间决定了它投运后受热固化这一步是真实发生的。
二、工期怎么排:四个节点,别只看 24 小时
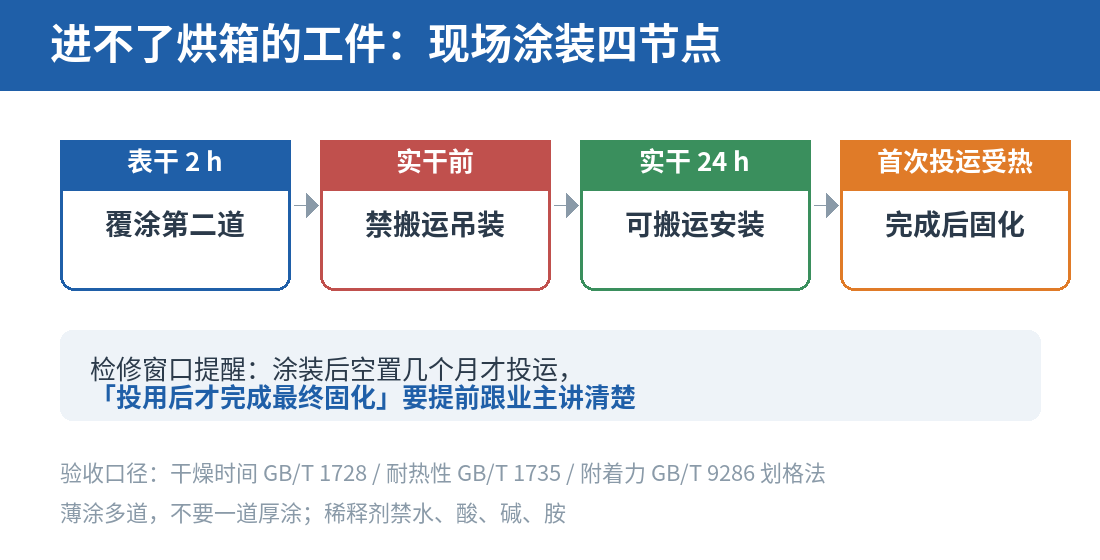
现场建议按”表干 → 覆涂窗口 → 实干 → 投用受热”四个节点排进度,而不是简单记一个 24 h。
- 表干 2 h 后:可以覆涂第二道。多道涂装建议薄涂多道,不要一道厚涂,厚涂会把溶剂封在底层,实干时间被大幅拉长。
- 实干 24 h 之前:不允许搬运、吊装、堆叠、打包。夹具与垫块在这个阶段压上去,百分百留痕。
- 24 h 之后:可以搬运与安装,但涂层尚未达到设计耐热状态。
- 首次投运受热:相当于补上 180℃ 那一段后固化。若业主要求涂装后立刻投运,工期表上必须把首次升温这段时间单独列出来,否则现场会认为”24 h 就该完工”。
还有一个常被忽略的点:检修窗口。如果设备是年度检修期间涂装,而检修结束后设备要空置几个月才投运,那么”投用后才完成最终固化”这件事要提前跟业主讲清楚,避免空置期间被误判为涂层质量缺陷。
三、现场最容易出事的三类操作
第一类,表干就吊装。 这是现场返工率最高的一项。表干只是表面状态,涂层整体仍处在高溶剂含量阶段,吊装带、垫木一压就是一个永久印子。
第二类,覆涂间隔压得太短。 表干 2 h 是下限不是推荐值,湿度高、通风差的条件下要主动延长。第一道没实干就覆涂,两层之间容易裹住溶剂,后期受热时一起跑出来,表现为起泡或者局部失光。
第三类,稀释剂问题。 这类问题最隐蔽,也最常被误判成树脂质量。
四、稀释、环境与验收:一个内行才知道的坑
稀释剂选择上,TDS 反复强调一条:所用稀释剂不得含有水分、酸、碱、胺类等化合物,否则会影响漆膜附着力、干性及其他性能。常规可用酮类、酯类、甲苯、二甲苯等稀释;SH-021 这类牌号也可用醇类(甲醇、乙醇)。
这里有个只有内行才知道的点:稀释剂含胺类会明显拖慢甚至干扰固化,很多”实干 24 h 了还不干”的投诉,根因不在树脂桶,而在稀释剂桶没洗干净。 现场如果重复使用同一只桶装过胺类固化剂或含胺助剂,残留量足以让一批漆膜的干性出问题。换桶、专桶专用,是成本最低的纠偏措施。
环境方面,含甲苯溶剂的产品在加工中必须加强现场通风、注意防火防静电、严格断绝火源,操作人员做好劳动保护。稀释与涂装区域的通风条件直接影响实干时间,梅雨季节与冬季低温时段,实干时间要按现场条件放宽,不要照搬 TDS 上的 24 h。
验收环节建议按现行公开方法做:干燥时间可按 GB/T 1728 测定,耐热性可按 GB/T 1735 测定,附着力可按 GB/T 9286 划格法评估(标准全文可在国家标准全文公开系统查询)。判定标准与工件约定一致后再签字验收,比事后扯皮省事得多。
关键要点
- 常温自干型硅树脂的干燥分表干 2 h、实干 24 h、180℃ 后固化三段,三者不能互相替代。
- 表干只代表指触不粘,实干之前不允许搬运、吊装、堆叠与打包。
- 不能烘烤的工件,180℃ 那段后固化会推迟到设备首次投运受热时完成,工期表要单独列。
- SH-9611 与 SH-9660 未列实干一行,现场中间养护时间需按工件与环境自行留足。
- 稀释剂含胺类会拖慢甚至干扰固化,”漆膜不干”经常是稀释剂桶污染,建议专桶专用。
- 干燥时间可按 GB/T 1728、耐热性按 GB/T 1735、附着力按 GB/T 9286 做验收判定。
内行观点
十几年跑现场下来一句话:工期表上最贵的一栏,永远是”急着投运”那四个字——固化时间可以从工艺上压缩,但从来不接受谈判。
技术咨询:电话 = 微信 13422871342(现场调不好,拍个照片发我看看) | 湖北隆胜四海新材料股份有限公司(湖北枣阳生产 / 广东深圳销售)
要自干型树脂样品做现场小试、看大货报价,请拨打上面电话,或访问 SH-9612 系列自干型硅树脂产品页。
相关阅读:有机硅压敏胶怎么做