印染厂的老客户上个月来找我,一开口就是:同一缸白色棉针织,上一批又白又软,这一批拿出来边角发黄,客户验货直接拒收,问是不是硅油出了问题。
做有机硅十六年,这种对质我见过太多。先说结论:黄变大概率不是硅油”坏了”,而是您选的氨基硅油路线和您的织物、工艺不匹配。
一、黄变的根源在氨基
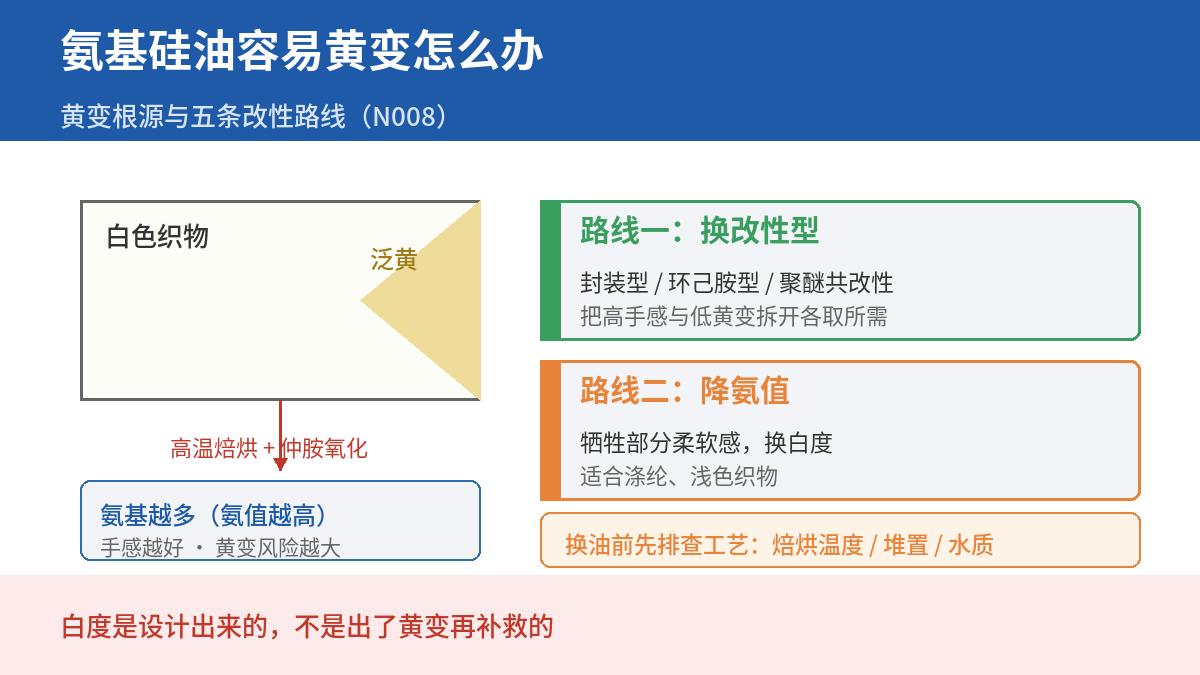
氨基硅油的柔软手感,来自主链上接的氨烃基——它像抓手一样抓住纤维,让硅氧烷主链铺成一层低摩擦的滑膜。但成也氨基,败也氨基:仲胺在高温和长期储存中最容易被氧化,氧化后生成发色结构,白布就泛黄了。
所以第一条判断逻辑很简单:氨基越多,黄变风险越大。氨值(常用 mmol/g 表示,高氯酸非水滴定测定,参照相应标准方法执行)是关键变量,行业常见区间在 0.1~0.6 mmol/g 左右,具体以各供应商 COA 实测为准。
| 氨值水平 | 手感倾向 | 黄变风险 |
|---|---|---|
| 低(约 0.1~0.2) | 偏滑爽,回弹一般 | 小 |
| 中(约 0.3~0.4) | 柔软与滑爽平衡 | 中等 |
| 高(约 0.5~0.6) | 柔软蓬松突出 | 大 |
(区间为行业通行口径示意,选型以小样实测为准。)
二、五条低黄变路线怎么选
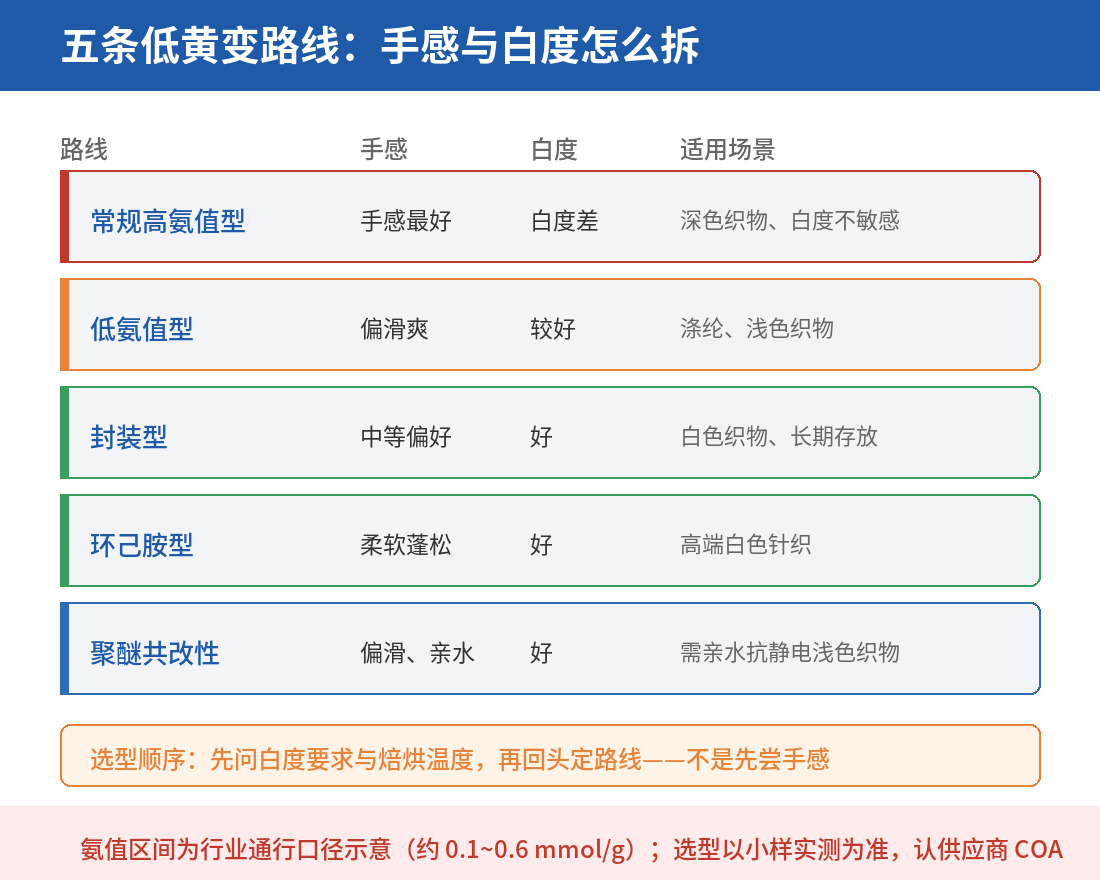
既然手感要氨基、白度怕氨基,行业做的就是把这个矛盾拆开。目前主流五条路线:
| 改性路线 | 手感 | 白度/低黄变 | 成本 | 适用场景 |
|---|---|---|---|---|
| 常规高氨值型 | 最好 | 差 | 低 | 深色织物、白度不敏感 |
| 低氨值型 | 滑爽型 | 较好 | 低 | 涤纶、浅色织物 |
| 封装型(氨基被封闭) | 中等偏好 | 好 | 中 | 白色织物、长期存放 |
| 环己胺型 | 柔软蓬松 | 好 | 中 | 高端白色针织 |
| 聚醚共改性 | 偏滑、亲水 | 好 | 中 | 需亲水抗静电的浅色织物 |
选型顺序建议倒着来:先问白度要求多高、焙烘温度多少、成品要存多久,再回头定路线——而不是先尝手感再问白度。
三、别急着换油,工艺侧先排查一遍
不少”黄变”其实是工艺背了锅,按这个清单过一遍:
- 焙烘温度和时间:高温焙烘是氨基氧化的最大推手,温度能降就降、时间能短就短;
- 堆置时间:整理后的坯布长时间高温堆放,黄变会在仓里”慢慢长出来”;
- 水质与金属离子:铁锈水、杂质离子会催化变色,先排除再定罪;
- 复配体系:配方里的其他助剂(如含酚类抗氧化剂的油剂)也可能贡献黄色。
四、常见坑
- 拿深色织物的油直接上白布——常规高氨值型做白织物,等于埋雷;
- 只看氨值不看粘度——氨值相同、粘度不同,手感差异可以很大,必须小样对比;
- 把黄变全推给硅油——工艺四项排查完再下结论,责任才分得清。
内行观点
做了十六年硅油,我的判断就一句:白度是设计出来的,不是出了黄变再补救的——白色织物的柔软剂,选型那天起就该走低黄变路线,事后换油永远比事前选对贵一倍。
需要样品或技术支持?
深圳隆胜四海新材料做有机硅 16 年,可提供氨基硅油配套的中间体原料选型建议(二甲基硅油、羟基硅油)及应用注意事项。
- 氨基硅油相关标准可在全国标准信息公共服务平台检索;
- 要样品、谈大货价格,电话=微信:13422871342,报织物类型和白度要求,我们按工况推荐路线。