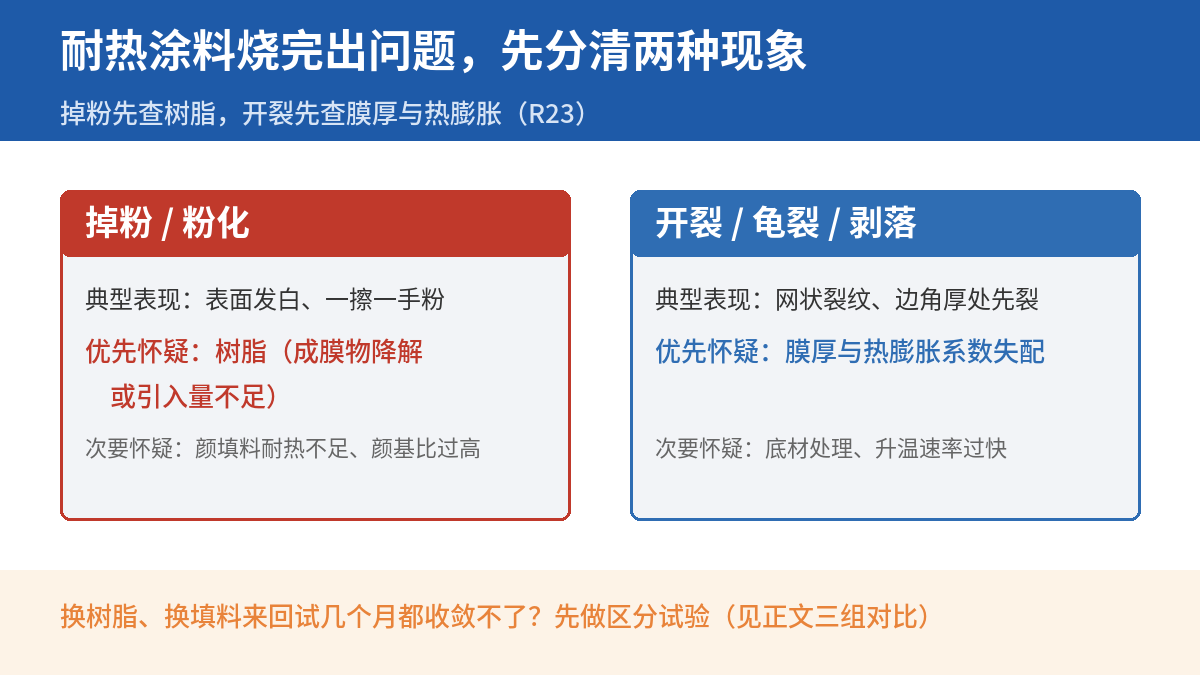
耐热涂料送进马弗炉,或者工件上机运行一段时间后,最常见两种投诉:表面一抹一手粉,或者漆膜裂成网状。这两种现象经常被当成同一个问题处理,结果换树脂、换填料来回试,几个月都收敛不了。实际上两者的责任方大多不同:掉粉优先怀疑树脂,开裂优先怀疑膜厚与热膨胀系数。 这篇按这个顺序讲,并给出能在现场做的区分试验。
一、先分现象,再谈原因
| 现象 | 优先怀疑对象 | 典型表现 | 次要怀疑对象 |
|---|---|---|---|
| 掉粉、失光、粉化 | 树脂(成膜物降解或引入量不足) | 表面发白、手指一擦有粉末、颜色变浅 | 颜填料耐热不足、颜基比过高 |
| 开裂、龟裂、剥落 | 膜厚与热膨胀系数失配 | 网状裂纹、边角先裂、厚处先裂 | 底材处理、升温速率过快 |
| 局部起泡、鼓包 | 溶剂或挥发分残留 | 受热后鼓包,破开后内部空腔 | 覆涂间隔不足、实干未完成 |
这个对照表不是绝对判据,但能大幅缩小排查范围。掉粉的本质是成膜物在高温下被消耗或降解,剩下的颜填料失去粘结,自然变成松散粉末;开裂的本质是涂层与底材、或者涂层内部各层的热膨胀行为不一致,热应力积累到超过漆膜自身强度就释放成裂纹。
二、三组能在现场做的区分试验
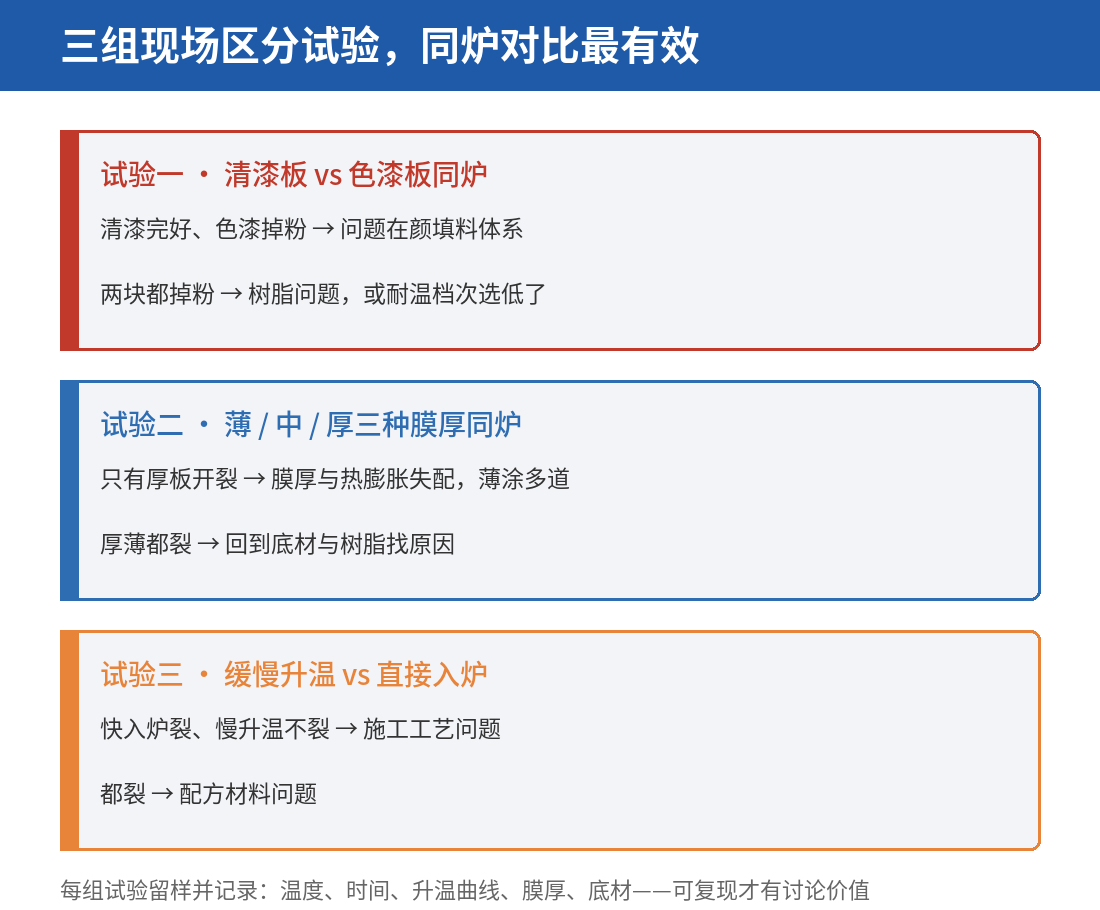
第一组,清漆板与色漆板同炉对比。 同一支树脂,一块不加颜填料做清漆板,一块按正常配方做色漆板,同条件升温。如果清漆板完好、色漆板掉粉,问题在颜填料体系;如果两块都掉粉,问题在树脂本身,或者耐温档次选低了。
第二组,不同膜厚对比。 同一配方,分别做薄、中、厚三种膜厚的样板,同炉同条件。如果只有厚板开裂、薄板完好,就是膜厚与热膨胀失配,降膜厚或者改为薄涂多道;如果厚薄都裂,才回到树脂与底材上找原因。
第三组,升温速率对比。 缓慢升温与直接入炉分别做一次。快速入炉就裂、缓慢升温不裂,说明热应力释放路径不足,属于施工与工艺问题,不是配方材料问题。
做这三组试验时务必留样、记录条件——温度、时间、升温曲线、膜厚、底材——否则结果无法复现,也就没有讨论价值。耐热性判定可按 GB/T 1735 的方法进行,附着力可按 GB/T 9286 划格法评估,人工老化对比可按 GB/T 1865 安排,标准原文可在全国标准信息公共服务平台检索。
建议把每组试验的结果记进一张排查台账:日期、批次、膜厚、升温条件、现象、判断。很多客户回访时说”上次试过不行”,一问条件答不上来,只能从头再试一遍。排查成本的差距,往往就在这张表上。
三、树脂侧:温度档次选低了,怎么调都掉粉
这里有一个只有内行才知道的点:TDS 上写的”耐温 500℃”,是清漆与浮型铝粉按 4:1 配比、500±10℃ 保持 3 h 的测试结论,不是树脂单独的属性。 换一个配比、换一种颜填料,这个数字就不成立了。同样一支水性乳液 SH-9608A,清漆标 350℃、色漆标 650~700℃,差的就是颜填料体系。
所以选牌号时,要按自己的实际工况去对,而不是只看一个耐温数字。下面把我们硅树脂系列里常用于耐热涂料的几个牌号,按公司 TDS 整理成对照表(未列出的参数以对应 TDS 为准):
| 牌号 | 类型 | 耐热性(TDS 测试条件) | 粘度 | 干燥/固化方式 | 典型场景 |
|---|---|---|---|---|---|
| SH-9611 | 高温自干型 | 500±10℃/3h | 15~40 S | 表干约 2 h,180℃/2 h | 排气管、电除尘器、火炉 |
| SH-9660 | 高温系列 | 500±10℃/3h | 以 TDS 为准 | 以 TDS 为准 | 高温工况通用 |
| SH-9612 | 高温高硬系列 | 500±10℃/3h | 30~150 S | 以 TDS 为准 | 大型设备、耐热材料 |
| SH-9613 | 丙烯酸改性 | 400±10℃/3h(清漆:浮型铝粉=4:1) | 以 TDS 为准 | 以 TDS 为准 | 各色耐热漆、户外高温漆 |
| SH-023-4 / 023-7 | 环氧改性双组分 | 400±10℃/3h | 环氧值 0.06~0.16 / 0.02~0.07 | 常温双组分固化 | 防腐场景(023-4 防腐更好、耐高温略差) |
| SH-9504 | 不冒烟型 | 500±10℃/3h | 以 TDS 为准 | 以 TDS 为准 | 烤炉、烤盘、家电 |
其中 SH-9611 高温自干型硅树脂是排气管、火炉这类工况最常被点名的牌号:自干,不需要进炉烘烤,现场补涂方便。如果掉粉发生在牌号的正常使用温度以下,先核对两件事:一是是否稀释过度导致实际成膜物不足,二是固化条件是否走到——很多”掉粉”其实是没固化完全,不是树脂耐温不够。反过来说,工况只有 300℃ 却按 500℃ 档选料,成本也白白抬高了一截,选型按实际工况就够。
四、颜填料侧与施工侧:几个高频错误
颜填料耐热不足。 有机颜料的分解温度远低于无机颜料,用在 500℃ 档次的配方里必然出问题。耐热配方应以无机颜料为主,铝银浆、无机黑是常见选择。
颜基比偏高。 为了遮盖力一味加填料,成膜物不足以包裹所有粉体,高温下成膜物一损耗,粉体立刻裸露——这一条和掉粉直接相关。排查时优先算一遍实际颜基比,再谈换料。
膜厚失控。 耐热涂层不是越厚越好。厚涂不仅带来热应力开裂,也会让溶剂与挥发分更难走干净。常规做法是控制单道膜厚、薄涂多道,每道实干后再覆涂。
底材处理不到位。 油污、浮锈、水分没除净,受热后界面处先失效,表现为成片剥落而不是粉化。剥落与掉粉的区分点就在这里:剥落能看到底材裸露,掉粉则是表面粉化。喷砂或打磨后的底材,建议在几小时内完成涂装,别让新露出的钢面再返锈。
升级路线没规划。 从常温漆升级到耐热体系时,很多厂直接把原底漆留着用——底漆在 300℃ 以上先粉化,面漆跟着掉。要做耐热体系,底面漆要么都换成耐热体系,要么明确底漆的使用温度上限。
关键要点
- 掉粉优先查树脂与成膜物,开裂优先查膜厚与热膨胀系数,两者不要混为一谈。
- “耐温 500℃”是清漆:浮型铝粉=4:1、500±10℃/3 h 的测试结论,不是树脂单独属性。
- 清漆板与色漆板同炉对比,是区分树脂问题与颜填料问题最快的试验。
- 厚薄对比试验区分膜厚失配与材料问题,升温速率对比区分工艺与配方问题。
- 耐热性可按 GB/T 1735 判定,附着力按 GB/T 9286,人工老化按 GB/T 1865。
- 颜基比偏高与膜厚失控是掉粉与开裂的高频诱因,排查先算配方再谈换料。
- 试验结果记进排查台账,条件可复现,讨论才有价值。
内行观点
做了 16 年,我的判断是:耐热涂料的售后纠纷,十次有八次不是树脂不行,而是把清漆的耐温数字套在了色漆上——先问清测试条件,再谈牌号,能省掉大半来回扯皮。
遇到同样的问题?
技术咨询:电话 = 微信 13422871342(把你的现象描述、膜厚、升温条件发我,当天回复)。要样品或看大货报价可联系,或直接看 SH-9611 高温自干型硅树脂产品页。
相关阅读:MQ硅树脂是什么