客户问得最多的固化问题之一:”TDS 上写建议 200~280℃、15~60min 完全固化,这区间这么大,我到底怎么定?”
先看 TDS 给的”锚点”
以我们 SH-9608/A 有机硅树脂乳液为例(非离子甲基苯基有机硅树脂乳液,工业耐热涂料用),TDS 核心指标是:
| 项目 | 指标 |
|---|---|
| 外观 | 乳白色液体 |
| 粘度(涂-4杯) | 15~40 s |
| 固体含量(150℃,2h) | 50±2% |
| 耐温(清漆) | 可达 350℃ |
| 耐温(色漆) | 可达 650~700℃ |
施工参考给出的推荐条件是:200~280℃、15~60min 完全固化,如 250℃ 30min 或 280℃ 15min。固体含量等检测方法为 GB 1725,粘度为涂-4 杯法。
230℃1h 还是 280℃15min?看三件事
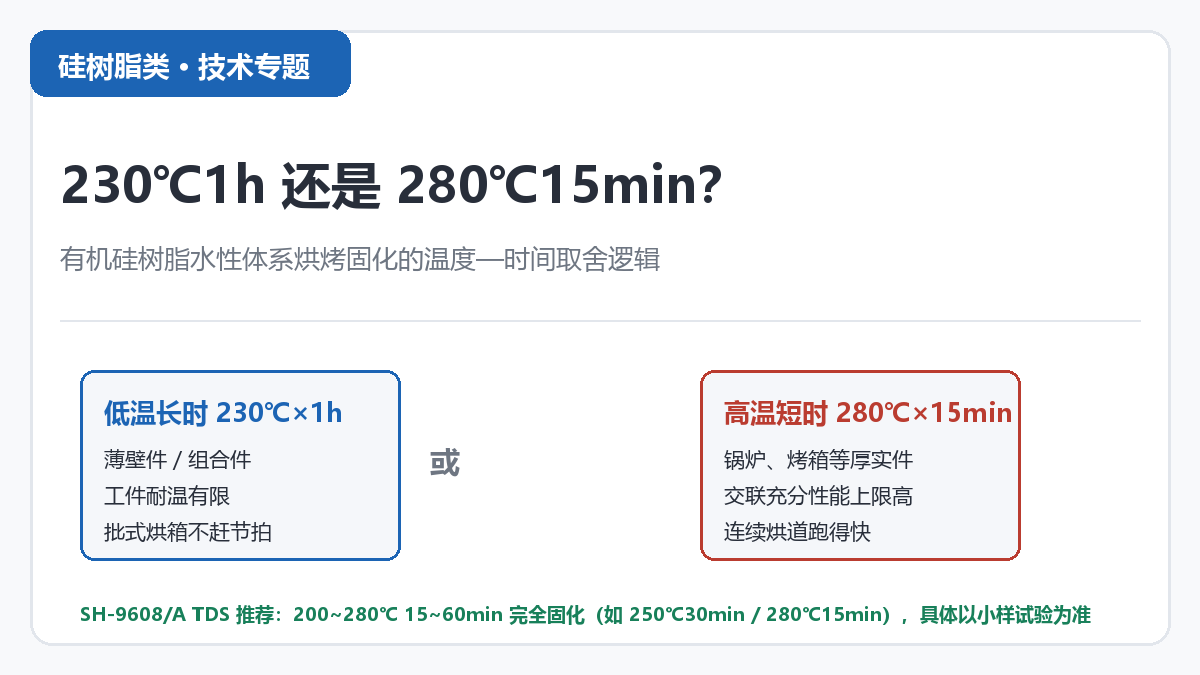
一看工件耐不耐得起高温。锅炉外壁、烤箱内胆、烟道这些厚实金属件,工件本身就在高温环境服役,放心用 280℃ 15min 的高温短时——交联更充分,漆膜耐热和机械性能上限更高。薄壁件、带密封件或电子元件的组合件,工件受不了 280℃,那就退到 230℃ 1h 用时间换温度。
二看漆膜厚度。水性体系一次性厚涂时,深层水分往外走需要时间,温度太高表面先结皮,里面水分顶出来就是鼓泡。厚膜建议往下限取、拉长时间,并控制升温速度。
三看产线节拍。连续烘道跑得快,取高温短时;批式烘箱不赶时间,取中低温长时更稳妥,也更省电。
升温段,别省
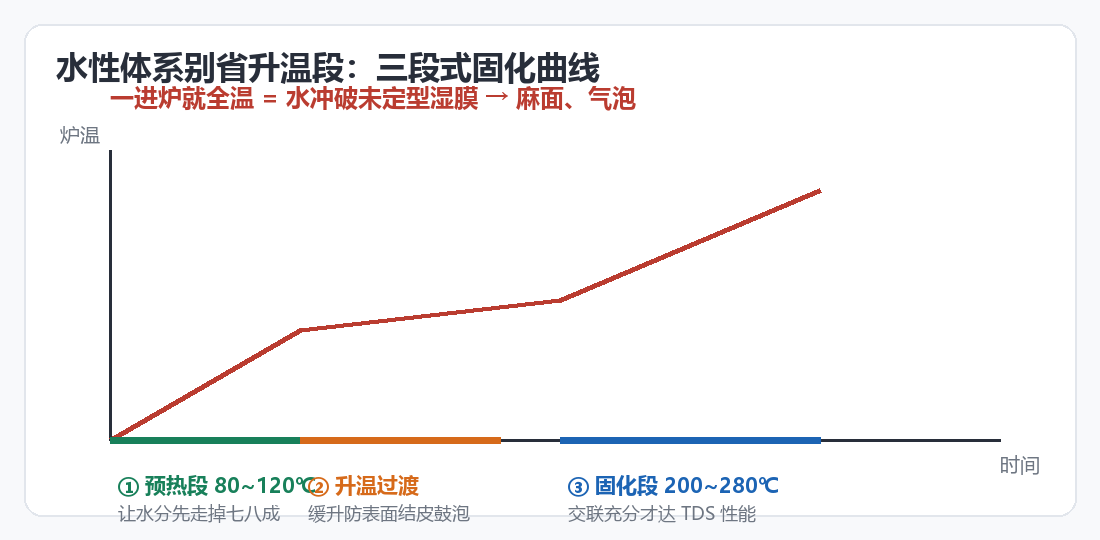
水性乳液最怕”一进炉就是全温”。水开始大量蒸发的温度段(大致 80~120℃)如果没有一个缓升的过程,溶剂水冲破未定型的湿膜,漆膜出来就是麻面和气泡。合理的做法是设一个低温预热段,让水分先走掉七八成,再进入固化温度段。表干不等于固化——树脂乳液有室温自干性,摸着干了、能搬运了,但耐热性能要等完全固化后才能达到 TDS 承诺的水平。
常见的坑
- 拿表干当固化交付,客户装到炉子上用一个月漆膜粉化脱落。
- 厚涂不设升温段,一炉气泡,查了半天配方,其实是工艺问题。
- 复配丙烯酸、聚酯等有机树脂提高装饰性时,固化条件要按两相中更难固化的那个重新试验确定,不能照抄单组分的。
内行观点:定固化条件别迷信别人的参数表——温度和时间是拿工件和漆膜体系”试”出来的,先做小样把升温曲线爬顺,比改配方管用得多。
具体工况(工件材质、漆膜厚度、烘道结构)不同,条件设置差别很大,欢迎带样品来聊。技术咨询电话=微信 13422871342,要 SH-9608A 乳液样品或看 SH-9608A 产品页、水性乳液系列 大货报价,均可直接联系。
国家标准全文公开系统(固化、固含等检测方法标准可查):openstd.samr.gov.cn