上周有个做电源的客户打电话来,说他们返修一批机器,换了新的导热垫片,结果温度比换之前还高了两三度。机器拆开一看,散热器底面留着一层黄褐色的旧胶,新垫片压上去根本没贴合。
这种事在返修线上太常见了。导热垫片是耗材,换的时候大家都盯着新片选型,很少有人认真对待拆下来那一层残胶——可它恰恰是决定换完效果的那一步。
一、先分型,三类残胶处理方式完全不同
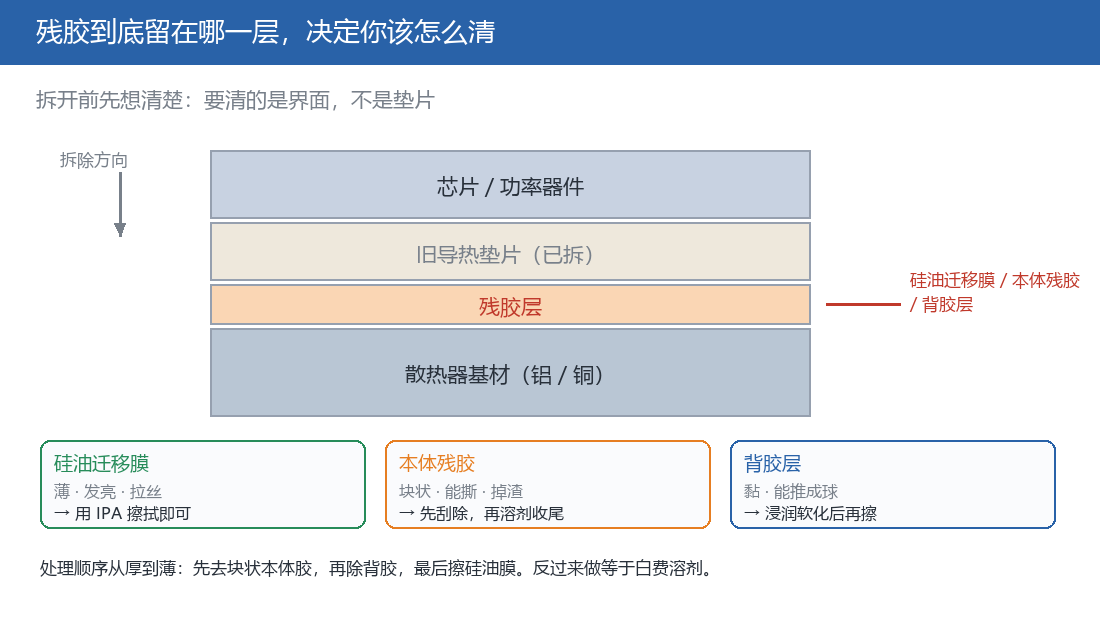
拆开机器看到的那层”胶”,成分其实不一样,用错方法会越清越糟。
| 残胶类型 | 外观特征 | 成因 | 推荐处理 |
|---|---|---|---|
| 硅油迁移膜 | 薄、发亮、油感,擦一下会拉丝 | 长期高温下硅油从垫片本体向界面迁移 | 溶剂擦拭,无需刮除 |
| 本体残胶 | 块状、有厚度、能整片撕下或碎成渣 | 垫片基材老化脆裂、被压粘在金属面 | 先物理刮除,再溶剂收尾 |
| 背胶层残留 | 黏、透明或半透明、指甲能推成球 | 单/双面背胶的压敏胶层留在基材上 | 溶剂浸润软化后再擦,忌硬刮 |
判断方法很简单:用指甲推一下。能推成球的是背胶层;推不动但发亮拉丝的是硅油膜;一推就掉渣的是本体残胶。
三类混在一起的情况最多,处理顺序要从厚到薄——先去掉块状本体残胶,再处理背胶,最后擦硅油膜。反过来做,等于拿溶剂在厚胶上白费。
二、清理四步,按顺序来
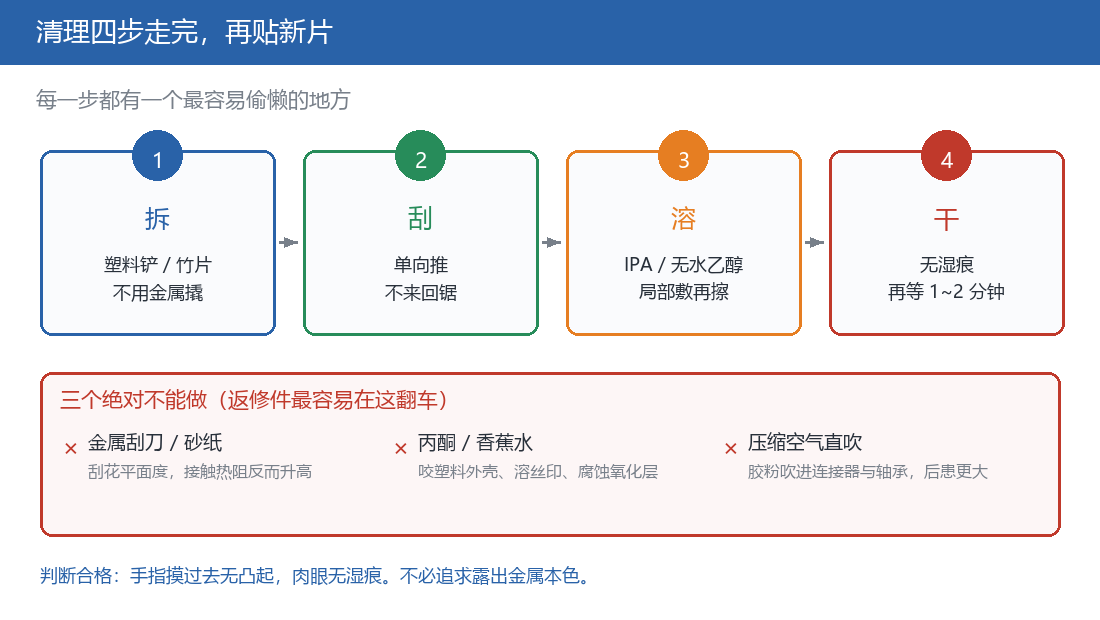
第一步:拆,别用金属撬。 塑料铲刀、竹片、报废的 PCB 边角料都行。铝散热器底面往往有阳极氧化层或精加工微结构,金属一字螺丝刀一撬就是一道沟。沟看着浅,压上新垫片后那里就是个空腔,热阻直接上去。
第二步:刮,方向单一不来回拉。 顺着一个方向推,不要来回锯。来回拉会把残胶磨成粉,粉末钻进散热器表面的加工纹路里,反而更难清。刮到什么程度?手指摸过去没有明显凸起就够,不必追求露出金属本色。
第三步:溶,选对溶剂比用力更重要。 异丙醇(IPA)或无水乙醇是安全档,对绝大多数塑料外壳、标签、阳极氧化层都友好。无尘布蘸湿、局部敷十几秒再擦,比大量泼上去有效。
第四步:干,彻底挥发再贴。 这一步最容易被跳过。酒精没挥发完就压垫片,残留溶剂在高温下汽化,会在界面顶出微小气泡,等于人为做出一层空气隔热层。判断标准:肉眼看不到湿痕,再等一两分钟。
三、三个绝对不能做的动作
- 金属刮刀、美工刀、砂纸。 散热器底面不是越糙越好。砂纸打磨看似”清理彻底”,实际上破坏了平面度,接触面积下降,热阻反而升高。这一条我在客户现场纠正过很多次。
- 丙酮、香蕉水、二氯甲烷。 清胶是快,但同时会咬 PC/ABS 外壳、溶掉丝印、腐蚀部分阳极氧化层。返修件最怕的就是”修好一处、坏了两处”。
- 用压缩空气对着吹。 残胶粉末被吹进连接器、风扇轴承、缝隙里,后面是更大的麻烦。要除尘用吸尘器带软毛刷。
四、装新垫片,这几个坑比清胶更容易踩
- 压缩率不要贪大。 现场经验看,15%~30% 是常见区间,超过这个范围垫片会过度挤出、边缘外溢,长期还有应力松弛问题。具体数值以供应商的压缩曲线为准。
- 厚度按间隙实测,不按旧片照抄。 旧片已经被压实了,量出来偏薄,照抄会导致新片压缩不足。
- 螺钉对角分次上紧。 一次拧死会造成单边翘起,垫片受力不均。分两到三轮,每轮对角交替。
- 硬度与压缩量要对得上。 邵氏硬度按 GB/T 531.1 的方法测,Shore 00 与 Shore A 是两套标尺,选型时别混。热阻按 ASTM D5470 评价,不同厂家报的条件不一样,横向对比前先确认测试压力和厚度是否一致。
内行观点
做了 16 年有机硅,我的判断是:导热垫片这类界面材料,成败八成在装配,两成在选型。客户总想在参数表里找一个”导热系数更高”的型号来解决问题,可现场十次温度超标,有七八次是界面没贴合——残胶、翘边、压缩不够。把拆装这一步做扎实,比换更贵的料划算。
标准方法可到国家标准全文公开系统查现行版本。
技术咨询:电话 = 微信 13422871342(导热垫片用乙烯基硅油与含氢硅油基础料要样品、看大货报价,可直接联系)|湖北隆胜四海新材料股份有限公司(湖北枣阳生产 / 广东深圳销售)